
Konsistensi Kualiti Cermin Mata Pintar ialah masalah kawalan, bukan masalah pemeriksaan, dan perbezaan inilah tempat kebanyakan wang dalam program berulang dijimatkan atau Guideline. Pada pesanan pertama, konsistensi ialah sesuatu yang diminta oleh pembeli dan cuba dicapai oleh kilang. Pada pesanan ketiga, konsistensi ialah sesuatu yang ada atau tiada dalam sistem kawalan, dan soalannya sama ada barangan itu boleh diterima, tetapi sama ada proses yang menghasilkannya akan menghasilkan barangan yang sama jika pesanan digandakan. Artikel ini adalah untuk ketua kualiti pihak jenama,.manager perolehan dan pembeli saluran yang menguruskan program yang mantap dan perlu beralih daripada menyemak unit kepada mengawal proses. Ia merangkumi lapisan yang perluliputi oleh sistem konsistensi, enam baris pelan kawalan yang menjadikannya berkesan, cabaran khusus dalam mengekalkan konsistensi merentas warna, sarung dan varian perkakasan, cara-deviasi dikira, serta lokasi pertukaran antaraTIA. Gambaran keseluruhan konsistensi kualiti merangkumi subjek yang sama pada peringkat lebih asas, manakala Soalan Lazim mengumpulkan jawapan ringkas.
Kawalan lanjutan bagi konsistensi kualiti cermin mata pintar
Apa yang sebenarnya dikawal oleh program konsistensi lanjutan
Program lanjutan mengawal tiga perkara, dan adalah worthwhile untuk być tepat tentang mana satu ialah yang mana, kerana ketiga-tiganya gagal dengan cara berbeza dan biasanya dibincangkan seolah-olah ia satu perkara sahaja.
Yang pertama ialah konsistensi spesifikasi, yang bermaksud bahawa barangan adalah sama seperti apa yang ditempah. Ini merupakan masalah dokumentasi sebelum menjadi masalah pengeluaran, dan ia gagal apabila konfigurasi tidak pernah ditulis dalam bentuk yang kekaldespite pertukaran syif, perubahan pembekal atau perubahan bulan.
Yang kedua ialah konsistensi penghasilan, yang bermaksud bahawa unit yang dibuat dalam lot yang sama adalah sama antara satu sama lain. Ini merupakan masalah kawalan proses, dan ia gagal apabila tiada rujukan yang membolehkan hanyutan dilihat, jadi pergerakan perlahan tidak dipenuhi sehingga pelangganderekační.
Yang ketiga ialah konsistensi program, yang bermaksud bahawa barangan dalam pesanan keempat adalah sama seperti barangan dalam pesanan pertama. Ini merupakan masalah pengurusan pembekal, dan ia gagal apabila pengeluaran pembekal sendiri berubah di bawah program — barisan baharu, sub-pembekal baharu, corak syif baharu — dan pembeli tiada pandangan terhadap perubahan itu.
Kebanyakan program yang digambarkan mempunyai masalah kualiti sebenarnya-my mengalami masalah ketiga, sambil memperlakukannya sebagai yang pertama. Perbezaan ini penting untuk tindakan yang perlu diambil, kerana pembaikan dokumentasi tidak melakukan apa-apa tentang perubahan sub-pembekal dan audit pembekal tidak melakukan apa-apa tentang konfigurasi yang tidak ditulis.
Lapisan yang perlu diliputi oleh sistem kawalan
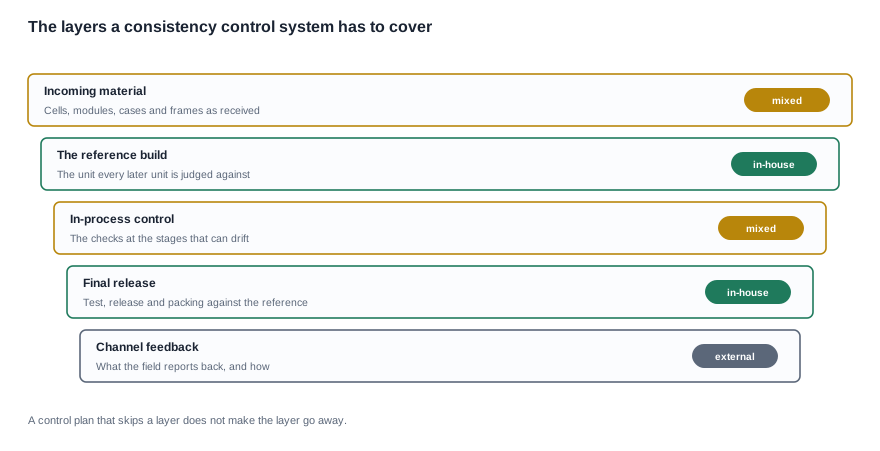
Sistem kawalan mempunyai lima lapisan, dan soalan yang berguna tentang mana-mana lapisan ialah sama ada ia wujud langsung, bukan sama ada ia baik. Lapisan yang tidak wujud adalah tidak kelihatan, sebab itu jurang dalam kawalan konsistensi muncul sebagai aduan di lapangan, bukan sebagai kegagalan proses.
Bahan masuk. Sel, modul kamera, sarung pengecasan, bingkai dan set kanta yang tiba. Kawalan di sini ialah keputusan tentang atribut masuk yang benar-benar menjadi kebergantungan program, dan keputusan itu adalah khusus kepada konfigurasi. Empat daripada sebelas entri kamera dalam julat yang diterbitkan tidak merekodkan kaedah pengecasan langsung, yang bermaksud bahawa untuk pemasangan tersebut, laluan pengecasan ialah atribut yang perlu ditakrifkan oleh program itu sendiri sebelum ia boleh mengawalnya.
Pembinaan rujukan. Unit yang digunakan sebagai penanda aras bagi penilaian semua unit seterusnya. Inilah lapisan yang paling kerap dilangkau dan yang memungkinkan semua lapisan lain berfungsi. Tanpa rujukan, "konsisten" hanyalah pendapat yang dinyatakan oleh orang yang melihat barangan itu.
Kawalan dalam proses. Semakan yang dilakukan pada peringkat di mana hanyutan mungkin berlaku. Tujuan kawalan dalam proses ialah Getsi hanyutan semasa masih murah untuk dibetulkan, dan peringkat yang dipilih sepatutnya merupakan peringkat di mana atribut ditetapkan, bukan peringkat yang paling mudah diukur.
Pelepasan akhir. Ujian, pelepasan dan pembungkusan berbanding rujukan. Ini ialah titik terakhir di mana satu lot boleh diasingkan sebelum dihantar, dan titik di mana lot boleh dijejaki selepas itu jika rekod wujud.
Maklum balas saluran. Apa yang dilaporkan dari lapangan, dan sama ada ia sampai ke kilang. Program yang menerima aduan dan menyalurkannya kepada somebody jualan tidak pernah mempelajari apa-apa; program yang mengarahkan laporan yang ditakrifkan kepada pemilik bernama akan SITE.
Pelan kawalan, dan enam baris yang menjadikannya berfungsi
Setiap baris, dan apa yang ia tidak FAN become
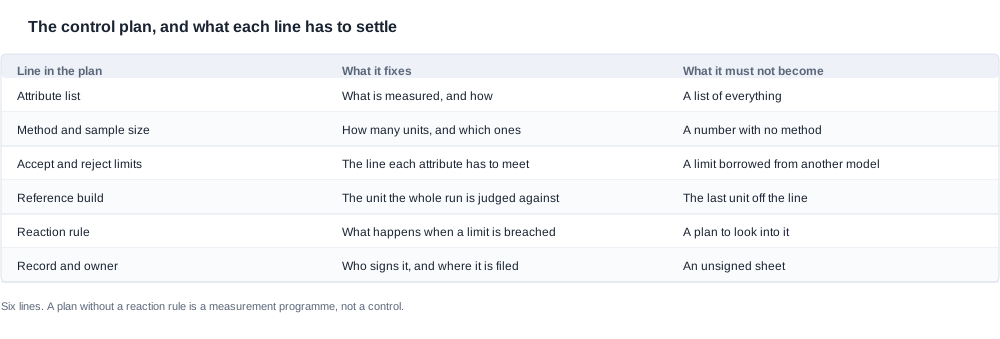
Rancangan kawalan dalam kategori ini ialah dokumen pendek dengan enam baris, dan setiap baris gagal dengan cara yang khusus apabila ditulis dengan poorly.
Senarai atribut menyatakan perkara yang diukur dan cara mengukurnya. Ia tidak boleh menjadi senarai segala-galanya yang boleh diukur, kerana senarai yang terlalu panjang ialah senarai yang tidak akan digunakan. Peraturannya mudah: atribut dimasukkan ke dalam senarai jika pelanggan akan mengadu tentangnya dan jika ia boleh berubah.
Kaedah dan saiz sampel menyatakan berapa banyak unit yang diperiksa dan unit yang mana. Ia tidak boleh menjadi angka tanpa kaedah, kerana saiz sampel tidak bermakna tanpa peraturan untuk mengambilnya. Rancangan yang mengambil sampel unit pertama dari barisan pengeluaran bukanlahpersampelan, tetapi memeriksa unit yang paling mudah.
Had terima dan tolak menyatakan garis yang mesti dipenuhi oleh setiap atribut. Had tersebut tidak boleh dipinjam daripada model lain. Inilah titik di mana keluarga produk menyebabkan masalah, kerana had yang ditetapkan untuk reka bentuk lain sama ada tidak dapat dicapai atau tidak bermakna, dan dalam kes peranti yang mengecas, ia juga perlu disertakan dengan syarat ujian yang dinyatakan. Angka masa operasi tanpa syarat ujian tidak boleh dibandingkan, dan had konsistensi tanpa kaedah tidak boleh dikuatkuasakan.
Reka bentuk rujukan menetapkan unit yang menjadi asas penilaian bagi setiap larian. Ia tidak boleh menjadi unit terakhir yang keluar dari barisan produksi, kerana rujukan yang berubah bagi setiap kelompok produksi bukan rujukan.
Peraturan tindak balas menyatakan apa yang berlaku apabila had dilanggar. Ia tidak boleh menjadi rancangan untuk menyiasat sahaja. Peraturan tindak balas yang menyatakan pel dispositions, skop pengasingan dan pemilik bernilai berbanding beberapa muka surat prosa mengenai niat, manakala rancangan kawalan tanpa peraturan tindak balas ialah program pengukuran, bukan kawalan.
Rekod dan pemilik menyatakan siapa yang menandatangani rekod dan tempat failnya disimpan. Ia tidak boleh menjadi helaian tanpa tandatangan, kerana rekod yang tidak boleh dip Pared tidak boleh menyelesaikan perselisihan dengan pelanggan, dan perselisihan yang tidak dapat diselesaikan akan menjadi kredit.
Tempat kawalanCOPE
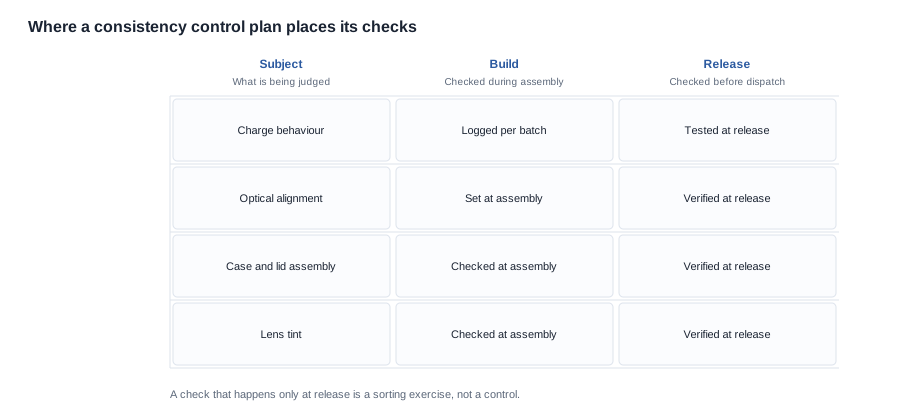
Penempatan titik kawalan ialah satu penilaian, dan peraturan yang mengatakannya adalah berdasarkan faktor ekonomi. Pemeriksaan yang dilakukan sebelum atribut ditetapkan tidak memberitahu pembeli apa-apa, kerana atribut itu belum berlaku. Pemeriksaan yang dilakukan hanya semasa pelepasan memberitahu pembeli apa yang berlaku, tetapi bukan sebabnya, dan ia menukar proses kepada latihan pemisahan yang kosnya meningkat bagi setiap unit. Penempatan yang produktif ialah pada tahap apabila atribut ditetapkan, dengan pengesahan semasa pelepasan.
Dalam amalan, ini bermakna pemeriksaan semasa proses patut diletakkan pada ciri-ciri yang ditetapkan oleh pemasangan, bukan oleh bahan masuk, kerana ciri yang datang daripada pembekal subunit tidak boleh dibetulkan pada barisan produksi dan hanya boleh disaring. Tandatangan cas, penjajaran optik dan cara sarung ditutup adalahdetermined oleh pemasangan. Toleransi sel, variasi modul dan kemPPCapan acuan sarung pula tidak demikian, dan rancangan yang meletakkannya dalam lajur semasa proses ialah rancangan yang akan menghasilkan banyak penolakan yang tidak dapat diuruskan.
Had yang datang daripada kelas produk, bukan daripada kilang
Sebahagian daripada soalan konsistensi yang paling sukar dalam kategori ini diselesaikan oleh spesifikasi yang diterbitkan, bukan oleh apa-apa yang dilakukan oleh kilang. Pembeli yang meminta kilang membuat keputusan yang bukan hak kilang untuk dibuat akan menerima jawapan yang lambat.
Julat yang diterbitkan merangkumi 28 entri, 11 daripadanya ialah entri kamera, dan ruang konfigurasi dalam entri kamera tersebut adalah luas. Pilihan sarung pengecasan sahaja merangkumi sarung 900 miliamp-jam, sarung 1,400 miliamp-jam, sarung lipat 1,200 miliamp-jam, sarung yang kapasitinya tidak diterbitkan dan tiada sarung langsung. Dua entri kamera tidak menerbitkan versi Bluetooth. Penandaan IP54 muncul pada dua entri sahaja. Masa pengecasan diterbitkan bagi semua 28 entri: 26 daripada dalam dua jam atau kurang, manakala D17 dan ZH12 dalam kira-kira satu jam.
Setiap daripada tersebut ialah keputusan spesifikasi yang perlu dihormati oleh rancangan kawalan dan bukan ditafsirkan semula. Program yang mengandaikan kaedah pengecasan bagi reka bentuk yang tidak menerbitkannya bukan sedangplice kawalan kualiti; ia sedang mencipta spesifikasi. Langkah yang betul ialah meminta pembekal menyatakan kaedah untuk reka bentuk tersebut, dan dimasukkan jawapan itu ke dalam rancangan kawalan, supaya atribut itu menjadi terkawal dan bukan diasumsikan.
Konsistensi merentas warna, sarung dan variasi perkakasan
Variasi bukan kecacatan
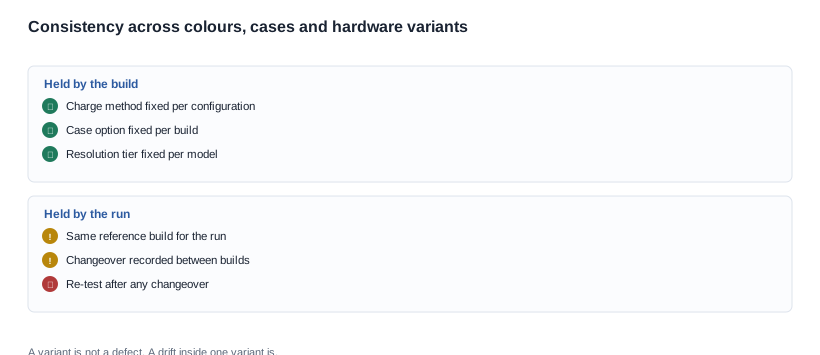
Perbezaan yang paling kerap menyebabkan masalah ialah perbezaan antara varian dan cacat. Varian ialah''. Varian ialahgusunan yang telah dispesifikasikan, dan ia sepatutnya berbeza daripada gusunan lain dalam program tersebut. Cacat ialah unit yang tidak sepadan dengan gusunan yang ia Becoming. Satu perbezaan warna antara dua kombinasi warna tidak menjadi cacat; perbezaan warna yang sama antara dua unit dalam satu kombinasi warna menjadi cacat.
Perbezaan itu mesti dimasukkan ke dalam pelan kawalan, kerana had ukuran bagi setiap kombinasi warna ditetapkan relatif kepada rujukan kombinasi warna tersebut dan bukan kepada rujukan induk. Hal yang samaigenous berlaku bagi pilihan sarung: kapasiti sarung sembilan ratus miliamp-jam dan satu ribu empat ratus miliamp-jam ialah dua gusunan yang berbeza, dan had kesesuaian sarung yang diambil daripada satu gusunan tidak terpakai kepada gusunan yang lain. Program yang mempunyai tiga gusunan kamera dan dua pilihan sarung sedang menjalankan beberapa pelan kawalan, dan memperlakukannya sebagai satu pelan merupakan punca paling biasa program konsistensi mula menghasilkan amaran palsu.
Masalah penukaran
Masalah varian yang lain ialah penukaran. Setiap siri yang bergerak daripada satu gusunan kepada gusunan yang lain menanggung risiko yang khusus kepada peralihan tersebut, iaitu risiko bahawa unit pertama dalam gusunan baharu mewarisi sesuatu daripada gusunan sebelumnya: fixture, tetapan, bekas komponen atau dulang separa siap. Unit yang keluar serta-merta selepas penukaran paling berkemungkinan menyimpang, dan ia juga unit yang paling berkemungkinan diterima kerana ia berada pada bahagian awal lot yang belum dinilai.
Kawalan ini ialah kawalan prosedur dan costing murah: catat setiap penukaran, uji semula selepas setiap penukaran dan bukannya bergantung pada selang pensampelan rutin, serta pastikan unit penukaran boleh dikenal pasti supaya aduan kemudian boleh dijejaki kepada peralihan dan bukan kepada masalah yang melingkupi pembekal. Program yang telah melakukan perkara ini mempunyai keupayaan diagnostik yang sangat berguna, kerana corak lot yang menyimpang menunjukkan kepada pembeli atribut mana yang sebenarnya sensitif terhadap peralihan.
Menentukan sisihan dan peraturan tindak balas
Urutan
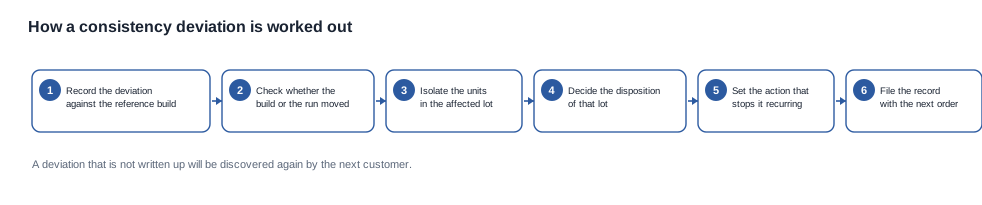
Sisihan ditentukan mengikut urutan tetap, dan urutan itulah yang menghalang sisihan daripada menjadi pertikaian.
- Catat sisihan berbanding dengan gusunan rujukan, termasuk rujukan lot, atribut dan ukuran.
- Tentukan sama ada gusunan yang berpindah atau siri yang berpindah, kerana kedua-duanya mempunyai pemilik dan remedi yang berbeza.
- Asingkan unit dalam lot yang terjejas, dan tentukan sama ada lot bersebelahan juga perlu diasingkan.
- Tentukan pel dispositions bagi lot tersebut: keluarkan, baiki semula, turunkan taraf atau tolak.
- Tetapkan tindakan yang menghalang ia berulang, dan nyatakan pemilik tindakan tersebut.
- Simpan rekod bersama pesanan seterusnya, supaya fail pembeli seterusnya mengandungi sejarah dan bukan salinan yang bersih.
Langkah kedua biasanya dilangkau, dan langkah itu menentukan segalanya selepasnya. Jika gusunan yang berpindah, itu bermakna spesifikasi salah atau telah berubah, dan pembaikannya ialah di hulu kilang. Jika siri yang berpindah, itu bermakna proses telah menyimpang, dan pembaikannya ialah dalam pelan kawalan. Pembeli yang tidak membuat perbezaan ini akan menghabiskan seluruh TempohUBLE penyiasatan mencari masalah kilang yang sebenarnya tiada.
Perkara yang perlu dilindungi oleh peraturan tindak balas
Setiap peraturan tindak balas melindungi salah satu daripada tiga perkara, dan pilihan antara mereka ialah keputusan komersial yang patut dibincangkan dalam pelan dan bukan dalam insiden.
Yang pertama ialah pelanggan. Peraturan yang mengasingkan dan menahan lot melindungi saluran daripada unit yang tidak sepadan, dengan kos kelewatan. Yang kedua ialah bukti. Peraturan yang mengekalkan unit, ukuran dan rujukan melindungi keupayaan untuk menyelesaikan perselisihan kemudian, dengan kos sedikit inventori. Yang ketiga ialah kos remedi. Peraturan yang membaiki semula sebelum menolak melindungi margin, dengan kos rekod yang lebih rumit.
Pertukaran antara ketiga-tiga ini ialah sebab peraturan tindak balas yang baik menyatakan semuanya. Peraturan yang hanya melindungi pelanggan menghasilkan program yang lambat dan mahal, dengan setiap sisihan menjadi kerugian jumlah. Peraturan yang hanya melindungi kos menghasilkan program yang mendapati masalah kualitinya sendiri daripada pelanggannya, iaitu versi paling mahal daripada kesilapan yang sama. Manakala keputusan tentang perkara yang perlu diutamakan bukan keputusan kualiti, tetapi keputusan komersial. Oleh itu, kriteria yang perlu ditanya hendaklah ditetapkan sebelum anda membuat pesanan dan bukan semasa insiden pertama.
Nilai komersial pelan kawalan
Terma yang disokong oleh pelan kawalan
Rancangan kawalan bukan dokumen kualiti yang tersisu di sebelah perundingan komersial. Ia ialah bukti yang menjadikan beberapa terma komersial boleh dikuatkuasakan, dan pembeli yang memilikinya akan berunding dengan perjanjian yang jauh lebih baik berbanding pembeli yang hanya mempunyai sampel dan harga.
Yang pertama ialah rujukan dalam klausa penerimaan. Tuntutan kualiti hanya boleh dipertikaikan jika ada sesuatu yang tetap untuk dibandingkan, dan bangunan rujukan itulah Premisesnya. Apabila dimasukkan ke dalam perjanjian sebagai piawaian penerimaan, ia menukar setiap perbincangan masa depan tentang kualiti daripada pendapat kepada perbandingan, serta menghapuskan kebergantungan pembeli pada)t.World description asal kilang mengenai barangan tersebut.
Yang kedua ialah titik kawalan perubahan. Program yang mempunyai rancangan kawalan telah pun menentukan atribut yang ditetapkan oleh bangunan, dan perjanjian boleh mengikut keputusan itu: perubahan terhadap bangunan selepas penaakulan ialah perubahan kepada spesifikasi, serta membawa jadual dan kesan kos yang telah ditetapkan. Tanpa rancangan tersebut, penaakulan ialah perundingan yang pembeli perlu menewaskan setiap kali.
Yang ketiga ialah pemilikan rekod dan tempoh pengekalan. Program yang tidak dapat menjejakkan lot kembali kepada bangunan tidak dapat menyelesaikan tuntutan daripada lapangan, dan tuntutan yang tidak dapat diselesaikan menjadi kredit pada harga pembeli, iaitu kaedah termahal untuk membeli konsistensi. Bertanya perkara yang betul adalah mudah: rekod mana yang disimpan kilang, berapa lama, dalam bentuk apa, dan sama ada pembeli menerima salinan pada akhir larian.
Trade-off yangighted oleh rancangan
Tiga trade-off menjadi jelas selepas rancangan wujud, dan setiap satunya ialah keputusan, bukan kos yang perlu ditanggung. Senarai atribut yang lebih ketat mengurangkan beban pemeriksaan tetapi turut mengurangkan bilangan atribut yang boleh dipegang pembeli terhadap kilang kemudian. Sampel yang lebih luas meningkatkan keyakinan bagi setiap lot dengan kos langsung bagi setiap unit. peraturan tindak balas yang lebih ketat melindungi pelanggan dan bukti dengan kos kelajuan dan modalworking.
Jumlah kos program konsistensi ialah masa pemeriksaan dan ujian dalam tempohOUINT>t.windows, modalworking yang terikat dalam lotasing, kos kerja semula, dan kos pemulangan yang tidak wujud dalam program dengan rancangan kawalan yang baik. Empat angka ini biasanya lebih besar daripada jangkaan pembeli, dan rancangan inilah yang menjadikannya kelihatan, yang juga sebabnya rancangan yang ditulis dengan betul cenderung berbaloi dalam tahun pertama program berulang.
Perkara yang perlu ditanya sebelum membuat pesanan ialah versi komersial bagi soalan rancangan kawalan: apa yang diperlukan kilang daripada pembeli untuk rancangan itu berfungsi, apa yang diterima pembeli sebagai pulangan, dan pihak mana yang membawa risiko. Senarai semak konsistensi kualiti mengumpulkan perkara-perkara dalam bentuk yang boleh dihantar bersama pertanyaan.
Apa yang kami terbitkan tentang kualiti, dan apa yang tidak
Apa yang boleh kami nyatakan
Kami menerbitkan spesifikasi peringkat konfigurasi bagi setiap model dalam katalog kami, dan bagi model kamera serta audio, ini bermakna peringkat resolusi, bateri dan pilihan sarung jika ada, kaedah pengecasan jika direkodkan dalam katalog, masa pengecasan, serta tempoh operasi dengan keadaan di mana ia diukur. Kami akan menyatakan atribut yang ditetapkan oleh bangunan dan mana yang dikawal oleh larian, dan kami akan menyatakan apabila spesifikasi tidak wujud, dan bukannya mengisi kekosongan dengan nilai biasa.
Kami juga akan bekerja dengan bangunan rujukan, menghasilkan rancangan kawalan untuk konfigurasi tertentu, dan menyatakan kaedah serta saiz sampel di sebalik setiap atribut, kerana rancangan kawalan tanpa maklumat tersebut hanyalah senarai harapan.
Apa yang tidak akan kami nyatakan
Kami tidak menerbitkan kadar kecacatan, kadar kerja semula, angka hasil atau kadar kelulusan bagi julat tersebut, dan kami tidak akan menyemak kepada pembeli yang belum menyatakan konfigurasi. Semuanya bergantung pada gabungan, bahan masuk dan larian, dan angka yang diterbitkan hanya akan benar bagi bangunan yang tidak wujud. Kami juga tidak menerbitkan nombor sijil, nilai laporan ujian atau skop pensijilan bagi mana-mana model, kerana katalog tidakectomy]
Disiplin yang sama turut terpakai bagi berat dan apa-apa lain yang belum kami terbitkan. Bagi model yang tiada berat diterbitkan, kami akan menyatakan bahawa tiada berat yang telah diterbitkan dan meminta pembeli memintanya, sebaliknya daripada memberikan angka yang tidak dapat dijejaki.
Program konsistensi
Hantarkan model, konfigurasi, kuantiti setiap manufacture, pasaran destino dan manufacture rujukan semasa, dan kami akan mengembalikan pelan kawalan yang mengandungi senarai atribut, kaedah dan saiz sampel, had terima dan tolak, peraturan tindak balas serta pemilik rekod, bersama bahagian spesifikasi yang boleh kami nyatakan dan bahagian yang perlu anda berikan. Artikel implikasi masa penyediaan dan kualiti memperkatakan tempat pelan kawalan bertemu jadual, manakala ujian kualiti mikrofon memperkatakan satu atribut dengan terperinci.
Pembacaan berkaitan
- Soalan lazim tentang konsistensi kualiti
- Gambaran keseluruhan konsistensi kualiti
- Implikasi masa penyediaan dan kualiti
- cara menguji sebelum membuat pesanan
Hantarkan model, konfigurasi dan kuantiti, dan kami akan mengembalikan pelan kawalan untuk manufacture tersebut.


