
La Costanza della qualità degli occhiali smart è un problema di controllo, non di ispezione, ed è proprio nella differenza tra i due che si risparmia o si perde la maggior parte del denaro in un programma di riacquisto. Al primo ordine, la coerenza è qualcosa che l’acquirente richiede e che lo stabilimento cerca di garantire. Al terzo ordine, la coerenza è qualcosa che un sistema di controllo possiede oppure no, e la domanda non è più se la merce è accettabile, ma se il processo che l’ha prodotta genererebbe la stessa merce se l’ordine raddoppiasse. Questo articolo si rivolge al responsabile qualità lato brand, al responsabile degli acquisti e all’acquirente del canale che gestisce un programma consolidato e deve passare dal controllo dei singoli prodotti alla gestione di un processo. Affronta gli strati che un sistema di coerenza deve coprire, le sei voci di un piano di controllo che lo rendono concreto, la difficoltà specifica di mantenere la coerenza tra colori, custodie e varianti hardware, il calcolo di una deviazione e i punti in cui si collocano i compromessi. La panoramica sulla coerenza della qualità affronta lo stesso argomento a un livello più introduttivo, mentre le FAQ raccolgono le risposte brevi.
Controlli avanzati della coerenza della qualità degli occhiali smart
Cosa controlla realmente un programma avanzato di coerenza
Un programma avanzato controlla tre aspetti, ed è utile essere precisi su quale sia ciascuno, perché si guastano in modi diversi e vengono solitamente trattati come se fossero uno solo.
Il primo è la coerenza delle specifiche, che significa che la merce corrisponde a ciò che è stato ordinato. Prima ancora di essere un problema di produzione, è un problema documentale, e fallisce quando la configurazione non è mai stata messa per iscritto in una forma che sopravviva a un cambio di turno, di fornitore o di mese.
Il secondo è la coerenza della produzione, che significa che i prodotti realizzati nello stesso lotto sono identici tra loro. È un problema di controllo di processo e fallisce quando non esiste un riferimento rispetto al quale rilevare una deriva, così una variazione graduale non viene notata finché non la nota un cliente.
Il terzo è la coerenza del programma, che significa che la merce del quarto ordine è uguale a quella del primo. È un problema di gestione del fornitore e fallisce quando la produzione del fornitore stesso cambia sotto il programma — una nuova linea, un nuovo subfornitore, un nuovo turno — e l’acquirente non ha visibilità del cambiamento.
La maggior parte dei programmi descritti come aventi un problema di qualità soffre in realtà del terzo, pur trattandolo come se fosse il primo. La distinzione è importante per capire come intervenire, perché una correzione documentale non risolve nulla rispetto al cambio di un subfornitore, mentre un audit del fornitore non risolve nulla rispetto a una configurazione non messa per iscritto.
Gli strati che un sistema di controllo deve coprire
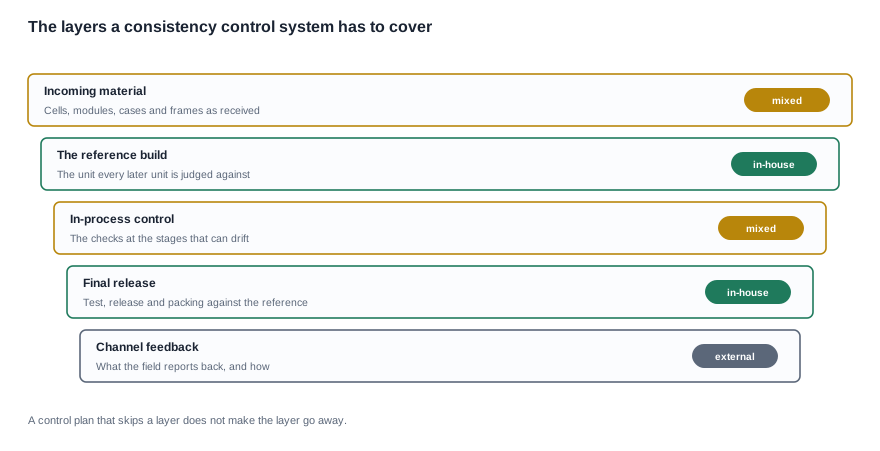
Un sistema di controllo ha cinque strati, e la domanda utile per ciascuno non è se sia efficace, ma se esista affatto. Uno strato inesistente è invisibile, ed è per questo che le lacune nei controlli di coerenza emergono come reclami sul campo anziché come errori di processo.
Materiale in ingresso. Le celle, i moduli fotografici, le custodie di ricarica, le montature e i set di lenti in arrivo. Il controllo consiste nel decidere quali caratteristiche del materiale in ingresso il programma dipenda realmente, e tale decisione è specifica della configurazione. Quattro delle undici voci relative alle telecamere della gamma pubblicata non registrano alcun metodo di ricarica; ciò significa che, per queste configurazioni, il percorso di ricarica è una caratteristica che il programma deve definire autonomamente prima di poterla controllare.
Build di riferimento. L’unità rispetto alla quale viene valutata ogni unità successiva. È lo strato più spesso trascurato e quello che rende possibili tutti gli altri. Senza un riferimento, «coerente» è un’opinione espressa da chi osserva la merce.
Controllo durante il processo. I controlli eseguiti nelle fasi in cui può manifestarsi una deriva. Lo scopo del controllo durante il processo è individuare la deriva quando è ancora economico correggerla; le fasi prescelte dovrebbero essere quelle in cui viene determinata la caratteristica, non quelle in cui è più facile misurarla.
Rilascio finale. Test, rilascio e imballaggio rispetto al riferimento. È l’ultimo punto in cui un lotto può essere isolato prima della spedizione ed è il punto in cui, se le registrazioni esistono, può essere tracciato in un secondo momento.
Feedback dal canale. Ciò che viene segnalato sul campo e se raggiunge lo stabilimento. Un programma che riceve i reclami e li inoltra a un contatto commerciale non impara mai nulla; un programma che invia un report definito a un responsabile identificato, invece, impara.
Il piano di controllo e le sei voci che lo rendono efficace
Ciascuna voce e ciò che non deve diventare
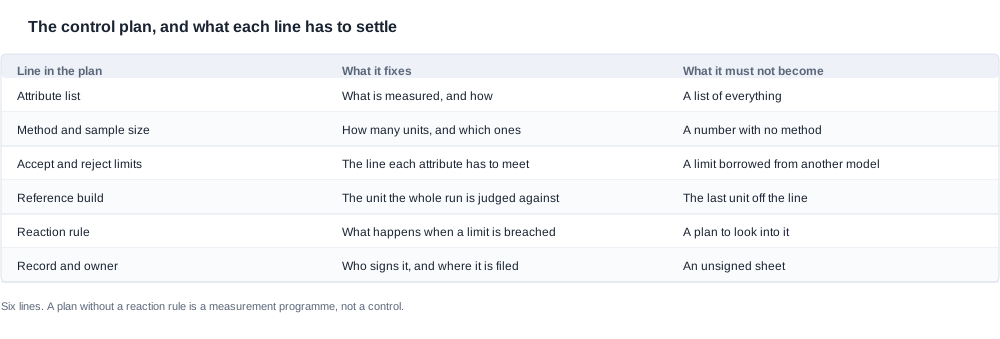
Un piano di controllo in questa categoria è un breve documento di sei righe, e ognuna di esse, se scritta male, presenta un guasto caratteristico.
L'elenco degli attributi indica cosa viene misurato e come viene misurato. Non deve diventare un elenco di tutto ciò che potrebbe essere misurato, perché un elenco troppo lungo è un elenco che non viene utilizzato. La regola di selezione è semplice: un attributo viene inserito nell'elenco se un cliente si lamenterebbe del suo difetto e se può subire derive.
Il metodo e la dimensione del campione indicano quante unità vengono controllate e quali. Non deve diventare un numero privo di metodo, perché una dimensione del campione non significa nulla senza una regola per il suo campionamento. Un piano che campiona le prime unità uscite dalla linea di produzione non sta effettuando un campionamento: sta ispezionando le unità più facili.
I limiti di accettazione e rifiuto indicano il valore che ogni attributo deve rispettare. Non devono essere presi in prestito da un altro modello. È il punto in cui le famiglie di prodotto causano problemi, perché un limite impostato per una configurazione diversa è irraggiungibile o privo di significato e, nel caso di un dispositivo carico, deve essere abbinato a una condizione di prova dichiarata. Un valore di durata d'uso senza una condizione di prova non è confrontabile, mentre un limite di coerenza senza un metodo non è applicabile.
La configurazione di riferimento fissa l'unità rispetto alla quale viene giudicata la produzione. Non deve diventare l'ultima unità uscita dalla linea, perché un riferimento che cambia con ogni lotto non è un riferimento.
La regola di reazione indica cosa accade quando un limite viene superato. Non deve limitarsi a prevedere un'indagine. Una regola di reazione che specifica la destinazione del prodotto, l'ambito di isolamento e il responsabile vale più di diverse pagine di prosa dedicate alle intenzioni; un piano di controllo senza una regola di reazione è un programma di misurazione, non di controllo.
Il registro e il responsabile indicano chi firma il registro e dove viene archiviato. Non deve essere un foglio non firmato, perché un registro a cui non è possibile attribuire la responsabilità non può risolvere una contestazione con un cliente e una contestazione che non può essere risolta si trasforma in un credito.
Dove devono essere collocati i punti di controllo
Il posizionamento dei punti di controllo è una decisione di giudizio, e la regola che lo governa è di natura economica. Un controllo eseguito prima che l'attributo sia definito non dice nulla all'acquirente, perché l'attributo non si è ancora verificato. Un controllo eseguito soltanto al rilascio dice all'acquirente che cosa è accaduto, ma non perché, e trasforma il processo in un'attività di selezione, il cui costo aumenta con ogni unità. Il posizionamento più efficace è nella fase in cui l'attributo viene definito, abbinato a una verifica al rilascio.
In pratica, ciò significa che i controlli in corso di processo devono riguardare le caratteristiche definite dal montaggio anziché dal materiale in entrata, perché quelle provenienti da un subfornitore non possono essere corrette sulla linea di produzione e possono soltanto essere selezionate. Il comportamento in carica, l'allineamento ottico e il modo in cui il guscio si chiude sono determinati dal montaggio. La tolleranza delle celle, la variazione tra moduli e la finitura dello stampaggio del guscio non lo sono; un piano che le inserisce nella colonna dei controlli in corso di processo è un piano che produrrà numerose non conformità sulle quali non è possibile intervenire.
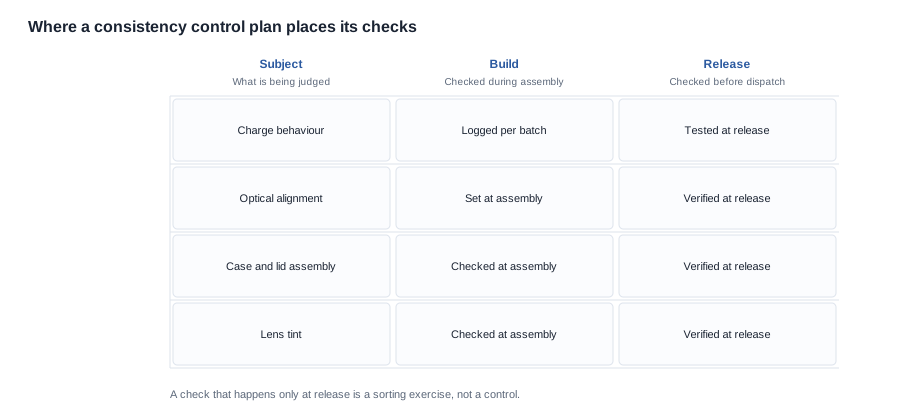
I limiti derivanti dalla classe di prodotto, non dalla fabbrica
Alcune delle questioni di coerenza più complesse in questa categoria sono risolte dalla specifica pubblicata anziché da qualsiasi decisione della fabbrica; un acquirente che chiede alla fabbrica una decisione che non le compete riceverà una risposta lenta.
La gamma pubblicata comprende ventotto voci, undici delle quali relative alla fotocamera, e lo spazio delle configurazioni all'interno di tali voci è ampio. La sola opzione del guscio di ricarica spazia tra un guscio da novecento milliampere-ora, uno da millequattrocento milliampere-ora, un guscio pieghevole da milleduecento milliampere-ora, un guscio di capacità non pubblicata e l'assenza di un guscio. Due voci relative alla fotocamera non pubblicano una versione Bluetooth. La marcatura IP54 compare soltanto in corrispondenza di due voci. Il tempo di ricarica è pubblicato per tutte le ventotto voci: ventisei richiedono due ore o meno, mentre il D17 e lo ZH12 richiedono circa un'ora.
Ciascuno di questi elementi è una decisione di specifica che un piano di controllo deve rispettare, non reinterpretare. Un programma che presume un metodo di ricarica per una configurazione che non ne pubblica uno non sta applicando un controllo qualità: sta inventando una specifica. L'azione corretta è chiedere al fornitore di indicare il metodo per quella configurazione e riportare la risposta nel piano di controllo, affinché l'attributo sia controllato anziché presupposto.
Coerenza tra colori, gusci e varianti hardware
Una variante non è un difetto
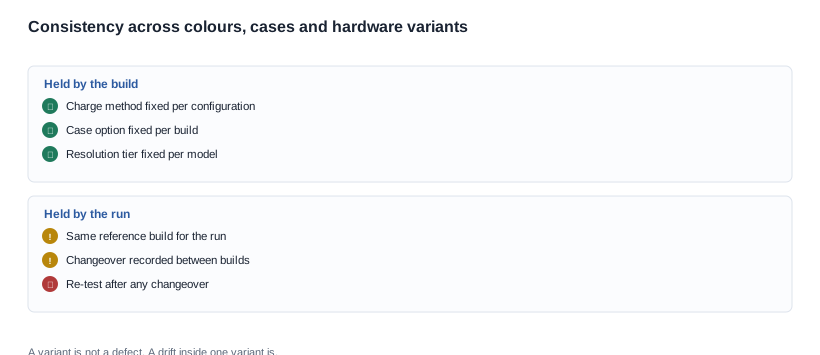
La distinzione che causa più spesso problemi è quella tra una variante e un difetto. Una variante è una build specificata, che dovrebbe differire dalle altre build del programma. Un difetto è un’unità che non corrisponde alla build a cui appartiene. Una differenza di colore tra due varianti di colore non è un difetto; lo diventa se la stessa differenza si presenta tra due unità di una sola variante di colore.
Questa distinzione deve essere riportata nel piano di controllo, perché i limiti di misurazione per una variante di colore sono fissati rispetto al riferimento di quella variante, non rispetto a un master. Lo stesso vale per le opzioni della custodia: una capacità della custodia di novecento milliampere-ora e una di millequattrocento sono due build diverse, e un limite di adattamento della custodia ricavato da una non si applica all’altra. Un programma con tre build della telecamera e due opzioni della custodia sta eseguendo più piani di controllo, e trattarlo come un unico piano è il motivo più comune per cui un programma di coerenza inizia a produrre falsi allarmi.
Il problema del cambio build
L’altro problema legato alle varianti è il cambio di build. Una produzione che passa da una build a un’altra comporta un rischio specifico della transizione: i primi lotti della nuova build potrebbero ereditare qualcosa dalla build precedente, ad esempio un fixture, un’impostazione, un contenitore di componenti o un vassoio semilavorato. Le unità prodotte subito dopo un cambio di build sono quelle più soggette a deviazioni, ma sono anche quelle con maggiori probabilità di essere accettate, perché si trovano all’inizio di un lotto che non è ancora stato valutato.
Il controllo è procedurale e costa poco: registrare ogni cambio di build, ripetere i test dopo ciascuno anziché affidarsi al normale intervallo di campionamento e mantenere identificabili le unità coinvolte nel cambio, in modo che un successivo reclamo possa essere ricondotto a una transizione anziché a un problema dell’intera fornitura. Un programma che adotta questa procedura dispone di un’utile capacità diagnostica, perché il pattern dei lotti che derivano dalle deviazioni indica all’acquirente quale attributo è realmente sensibile alla transizione.
Come analizzare una deviazione e le regole di reazione
La sequenza
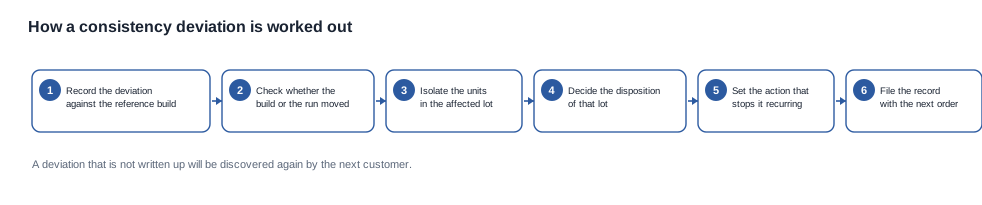
Una deviazione viene analizzata in un ordine prestabilito, ed è proprio quest’ordine a impedire che una deviazione diventi una controversia.
- Registrare la deviazione rispetto alla build di riferimento, indicando il riferimento del lotto, l’attributo e la misurazione.
- Accertare se sia cambiata la build o sia cambiata la produzione, perché le due situazioni hanno responsabili e soluzioni diverse.
- Isolare le unità del lotto interessato e stabilire se debbano essere isolati anche i lotti adiacenti.
- Decidere la destinazione del lotto: rilascio, rilavorazione, declassamento o scarto.
- Definire l’azione che impedirà il ripetersi della deviazione e assegnare un responsabile.
- Archiviare il registro insieme all’ordine successivo, in modo che il fascicolo del prossimo acquirente contenga la cronologia anziché una copia priva di informazioni.
Il secondo passaggio è quello che viene solitamente saltato ed è quello che determina tutto ciò che segue. Un cambiamento della build significa che la specifica era sbagliata oppure è stata modificata, e la correzione riguarda un punto a monte della fabbrica. Un cambiamento della produzione significa che il processo ha derivato, e la correzione va applicata al piano di controllo. Un acquirente che non fa questa distinzione dedicherà l’intera indagine alla ricerca di un problema di fabbrica che in realtà non esiste.
Che cosa deve proteggere una regola di reazione
Ogni regola di reazione protegge uno di tre elementi, e la scelta tra essi è una decisione commerciale che deve essere definita nel piano anziché essere presa durante l’incidente.
Il primo è il cliente. Una regola che isola e blocca il lotto protegge il canale da un’unità non conforme, al costo di un ritardo. Il secondo sono le prove. Una regola che preserva le unità, le misurazioni e il riferimento protegge la possibilità di risolvere in seguito una contestazione, al costo di una piccola quantità di scorte. Il terzo è il costo della soluzione. Una regola che esegue la rilavorazione prima dello scarto protegge il margine, al costo di una documentazione più complessa.
I compromessi sono il motivo per cui una buona regola di reazione deve indicare tutti e tre gli elementi. Una regola che protegge soltanto il cliente produce un programma lento e costoso, nel quale ogni deviazione si trasforma in una perdita totale. Una regola che protegge soltanto i costi produce un programma che scopre i propri problemi di qualità grazie ai clienti, ossia la versione più costosa dello stesso errore. La decisione su quale elemento privilegiare non è una decisione relativa alla qualità, ma commerciale, ed è per questo che i criteri da verificare vanno stabiliti prima dell’ordine anziché durante il primo incidente.
Il valore commerciale di un piano di controllo
Gli aspetti supportati dal piano di controllo
Un piano di controllo non è un documento sulla qualità che si affianca alla trattativa commerciale. È la prova che rende applicabili diverse condizioni commerciali, e un acquirente che ne dispone negozia un accordo sostanzialmente migliore rispetto a chi ha soltanto un campione e un prezzo.
Il primo elemento è il riferimento nella clausola di accettazione. Un reclamo sulla qualità può essere-discusso solo se esiste qualcosa di definito contro cui discuterlo, e il lotto di riferimento è proprio questo elemento. Inserito nell'accordo come standard di accettazione, trasforma ogni futura conversazione sulla qualità in un confronto anziché in un'opinione ed elimina la dipendenza dell'acquirente dalla caratterizzazione che lo stabilimento fornisce dei beni.
Il secondo è il punto di controllo delle modifiche. Un programma che dispone di un piano di controllo ha già deciso quali attributi sono fissati dal lotto di produzione, e l'accordo può seguire questa decisione: una modifica al lotto dopo il congelamento equivale a una modifica della specifica e comporta una conseguenza definita in termini di tempi e costi. Senza il piano, il congelamento diventa una trattativa che l'acquirente deve vincere ogni volta.
Il terzo è la proprietà dei registri e il periodo di conservazione. Un programma che non riesce a collegare un lotto a un lotto di produzione non può risolvere un reclamo sul campo, e un reclamo che non riesce a risolvere si trasforma in una nota di credito al prezzo dell'acquirente, ossia nel modo più costoso di acquistare coerenza. Le domande da formulare sono semplici: quali registri conserva lo stabilimento, per quanto tempo, in quale formato e se l'acquirente ne riceve una copia al termine della produzione.
I compromessi resi visibili dal piano
Una volta esistente il piano, diventano visibili tre compromessi, ciascuno dei quali rappresenta una decisione anziché un costo da assorbire. Un elenco di attributi più restrittivo riduce l'onere delle ispezioni, ma riduce anche il numero di attributi rispetto ai quali l'acquirente può pretendere conformità in seguito. Un campione più ampio aumenta la fiducia in ciascun lotto, comportando un costo diretto per unità. Una regola di reazione più rigorosa tutela il cliente e le prove, al costo della rapidità e del capitale di lavoro.
Il costo totale di un programma di coerenza comprende il tempo di ispezione e collaudo nella finestra di produzione, il capitale di lavoro immobilizzato in lotti separati, il costo delle riparazioni e il costo dei resi che un programma dotato di un buon piano di controllo non deve sostenere. Questi quattro valori sono di solito superiori alle aspettative dell'acquirente, ed è il piano a renderli visibili; per questo motivo, un piano redatto correttamente tende a ripagarsi nel primo anno di un programma ripetuto.
Ciò che bisogna chiedere prima di ordinare è la versione commerciale della domanda sul piano di controllo: che cosa deve fornire l'acquirente allo stabilimento affinché il piano funzioni, che cosa riceve in cambio e quale delle due parti sostiene il rischio. La checklist sulla coerenza della qualità raccoglie gli elementi in un formato invibile insieme a una richiesta di preventivo.
Che cosa pubblichiamo sulla qualità e che cosa non pubblicheremo
Che cosa possiamo affermare
Pubblichiamo la specifica a livello di configurazione di ogni modello del nostro catalogo e, per i modelli con telecamera e audio, ciò significa il livello di risoluzione, la batteria e l'eventuale custodia, il metodo di ricarica quando riportato nel catalogo, il tempo di ricarica e la durata dell'autonomia, con le condizioni in cui è stata misurata. Indicheremo quali attributi sono fissati dal lotto di produzione e quali sono controllati durante il ciclo produttivo e segnaleremo l'assenza di una specifica anziché colmare il vuoto con un valore tipico.
Possiamo inoltre lavorare rispetto a un lotto di riferimento, predisporre un piano di controllo per una configurazione specificata e indicare il metodo e la dimensione del campione alla base di ciascun attributo, perché un piano di controllo privo di questi elementi è soltanto un elenco di desideri.
Che cosa non pubblicheremo
Non pubblichiamo tassi di difetti, tassi di rilavorazione, valori di resa o tassi di superamento per la gamma e non ne citeremo uno a un acquirente che non abbia indicato una configurazione. Tutti questi dati dipendono dalla composizione della produzione, dal materiale in ingresso e dal ciclo produttivo, mentre un valore pubblicato riguarderebbe un lotto che non esiste. Non pubblichiamo inoltre numeri di certificato, valori riportati nei rapporti di prova o l'ambito di certificazione di alcun modello, perché il catalogo non contiene una riga di certificazione per singolo modello e la pagina sulla certificazione a livello aziendale non costituisce un'affermazione relativa a un singolo modello. Un acquirente che necessita di tale ambito dovrebbe richiederlo per iscritto come parte del fascicolo di accesso al mercato; la risposta deve essere inserita nel fascicolo prima dell'ordine, non dopo che la merce è stata imballata.
La stessa disciplina vale per il peso e per qualsiasi altro dato che non abbiamo pubblicato. Se un modello non ha un peso pubblicato, diremo che non ne ha uno pubblicato e chiederemo all'acquirente di richiederlo, anziché citare un valore che non è possibile verificare.
Un programma di coerenza
Inviate il modello, la configurazione, le quantità per ogni build, il mercato di destinazione e la build di riferimento attuale, e vi restituiremo un piano di controllo con l'elenco degli attributi, il metodo e la dimensione del campione, i limiti di accettazione e rifiuto, la regola di reazione e la responsabilità della documentazione, insieme alle parti della specificazione che possiamo indicare e a quelle che dovranno essere fornite da voi. L'articolo su lead time e implicazioni sulla qualità spiega dove un piano di controllo incontra una pianificazione, mentre l'articolo sul test della qualità del microfono analizza in dettaglio un attributo.
Letture correlate
- FAQ sulla coerenza della qualità
- Panoramica sulla coerenza della qualità
- Lead time e implicazioni sulla qualità
- come testare prima di ordinare
Inviate il modello, la configurazione e le quantità, e vi restituiremo un piano di controllo per quella build.


