
Стабильность качества смарт-очков — это проблема управления процессом, а не проверки, и именно в этом различии чаще всего заключается экономия или потеря большей части бюджета программы повторных закупок. На первом порядке стабильность — это то, что запрашивает покупатель и на что пытается ответить завод. К третьему порядку стабильность — это то, что либо есть в системе управления, либо нет, и вопрос уже заключается не в том, приемлема ли продукция, а в том, даст ли процесс, который ее произвел, такие же изделия, если объем заказа удвоится. Эта статья предназначена специалисту по качеству со стороны бренда, менеджеру по закупкам и закупщику канала, который ведет уже налаженную программу и которым необходимо перейти от проверки отдельных изделий к управлению процессом. В ней рассматриваются уровни, которые должна охватывать система обеспечения стабильности, шесть направлений плана управления, обеспечивающих его практическую реализацию, конкретная сложность поддержания стабильности при выпуске изделий разных цветов, в разных корпусах и с разными вариантами комплектующих, расчет отклонений, а также возможные компромиссы. Раздел обзор стабильности качества рассматривает тот же вопрос на более introductory уровне, а FAQ содержит краткие ответы.
Расширенные механизмы контроля стабильности качества смарт-очков
Что на самом деле контролирует расширенная программа обеспечения стабильности
Расширенная программа контролирует три аспекта, и важно точно различать их, поскольку каждый из них выходит из строя по-своему, хотя обычно все три обсуждаются как единая проблема.
Первый — стабильность спецификации, то есть соответствие изделия тому, что было заказано. Изначально это проблема документирования и лишь затем производства. Она проявляется, когда конфигурация не была зафиксирована в форме, сохраняющейся при смене смены, поставщика или месяца.
Второй — стабильность процесса, то есть соответствие изделий, выпущенных в одной партии, друг другу. Это проблема управления процессом. Она проявляется, когда отсутствует эталон, относительно которого можно заметить постепенное отклонение, поэтому плавный дрейф обнаруживается только после того, как его замечает клиент.
Третий — стабильность программы, то есть соответствие изделий в четвертом заказе изделиям в первом. Это проблема управления поставщиком. Она проявляется, когда поставщик изменяет собственное производство под программой — запускает новую линию, привлекает нового субпоставщика, переходит на новый график смен, — а покупатель не видит этих изменений.
В большинстве программ, которым приписывают проблемы с качеством, на самом деле нарушена третья составляющая, но ее пытаются устранить средствами, предназначенными для первой. Это различие важно при выборе действий, поскольку улучшение документации не поможет при смене субпоставщика, а аудит поставщика — при незафиксированной конфигурации.
Уровни, которые должна охватывать система управления
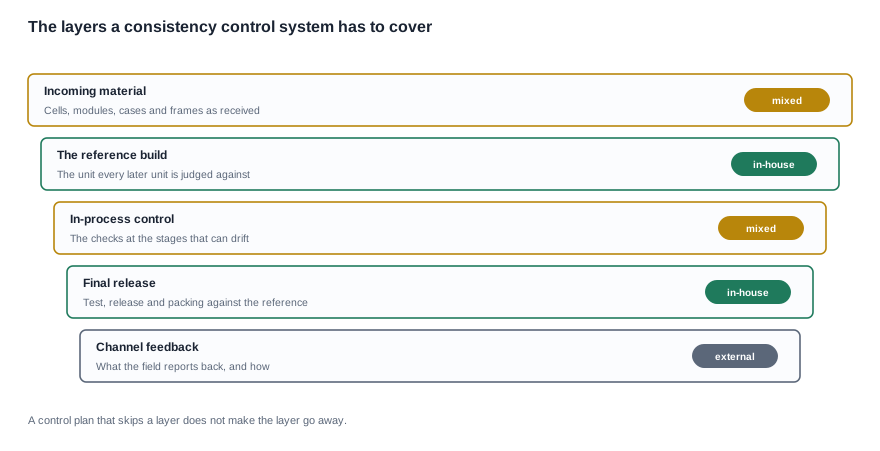
Система управления включает пять уровней, и при оценке каждого из них полезнее прежде всего выяснить, существует ли он вообще, а не насколько он хорош. Отсутствующий уровень невидим, поэтому пробелы в контроле стабильности проявляются как жалобы пользователей, а не как сбои процесса.
Входящие материалы. Аккумуляторные элементы, модули камер, зарядные корпуса, оправы и комплекты линз, поступающие на производство. Контроль здесь предполагает решение о том, от каких входящих характеристик программа действительно зависит; это решение определяется конкретной конфигурацией. В опубликованном ассортименте в четырех из одиннадцати позиций камер вообще не указан способ зарядки. Значит, для соответствующих сборок программа должна самостоятельно определить способ зарядки как контролируемую характеристику.
Эталонное изделие. Образец, с которым сопоставляются все последующие изделия. Этот уровень чаще всего пропускают, хотя именно он делает возможным функционирование всех остальных уровней. Без эталона «стабильность» остается субъективным мнением человека, осматривающего продукцию.
Контроль в процессе производства. Проверки на этапах, где возможен дрейф. Смысл такого контроля заключается в выявлении отклонений, пока их еще недорого исправлять. При этом следует выбирать этапы, на которых задается характеристика, а не те, где ее проще всего измерить.
Финальная приемка. Испытание, приемка и упаковка с сопоставлением с эталоном. Это последняя возможность изолировать партию до отгрузки и одновременно точка, по которой впоследствии можно проследить партию при наличии соответствующих записей.
Обратная связь от канала. Информация, поступающая из эксплуатации, и ее передача на завод. Программа, которая получает жалобы и лишь передает их менеджеру по продажам, ничему не learns; программа, которая направляет установленный отчет ответственному сотруднику с четко определенными обязанностями, способна извлекать необходимые выводы.
План управления и шесть направлений, обеспечивающих его работу
Каждое направление и во что оно не должно превращаться
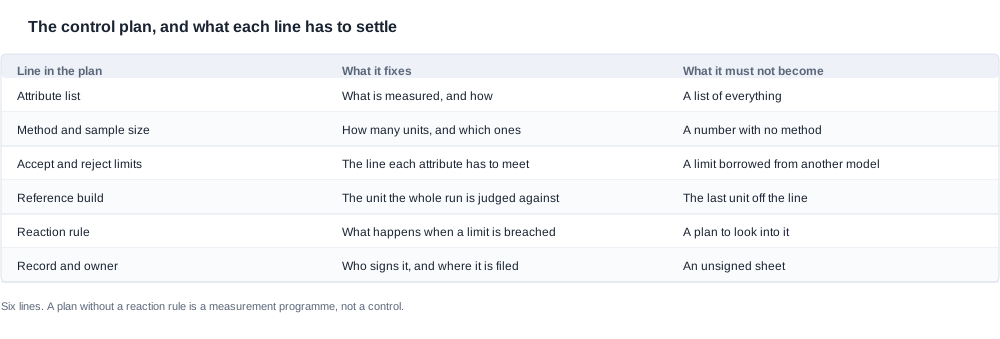
План контроля в этой категории — это краткий документ из шести строк, и каждая из них неудачно составлена по-своему.
Перечень характеристик определяет, что именно и как измеряется. Он не должен превращаться в перечень всего, что потенциально можно измерить, поскольку слишком длинный перечень — это перечень, которым не пользуются. Правило отбора простое: характеристика попадает в перечень, если покупатель может пожаловаться на нее и если она способна изменяться.
Метод и объем выборки определяют, сколько единиц проверяется и какие именно. Здесь нельзя указать только число без метода, поскольку объем выборки не имеет смысла без правила ее формирования. План, в котором проверяются первые изделия, вышедшие с линии, не предполагает выборки — он проверяет самые простые изделия.
Пределы приемки и брака задают уровень, которому должна соответствовать каждая характеристика. Их нельзя заимствовать у другой модели. Именно здесь продуктовые линейки создают сложности, поскольку предел, установленный для другой комплектации, либо недостижим, либо лишен смысла, а для заряженного устройства он также должен сопровождаться указанием условий испытания. Показатель времени работы без условий испытания несопоставим, а предел стабильности без метода не поддается контролю.
Эталонная партия определяет изделие, с которым сопоставляется проверяемая партия. Эталоном не может быть последнее изделие, вышедшее с линии: эталон, меняющийся с каждой партией, не является эталоном.
Правило реагирования определяет, что происходит при нарушении предела. Оно не должно сводиться к плану изучить нарушение. Правило реагирования, в котором указано решение по партии, область изоляции и ответственное лицо, стоит нескольких страниц рассуждений о намерениях, а план контроля без такого правила является программой измерений, а не системой контроля.
Запись и ответственное лицо определяют, кто подписывает запись и где она хранится. Это не может быть неподписанный лист: запись, не имеющая автора, не позволяет урегулировать разногласие с покупателем, а неурегулированное разногласие приводит к возврату средств.
Где должны располагаться точки контроля
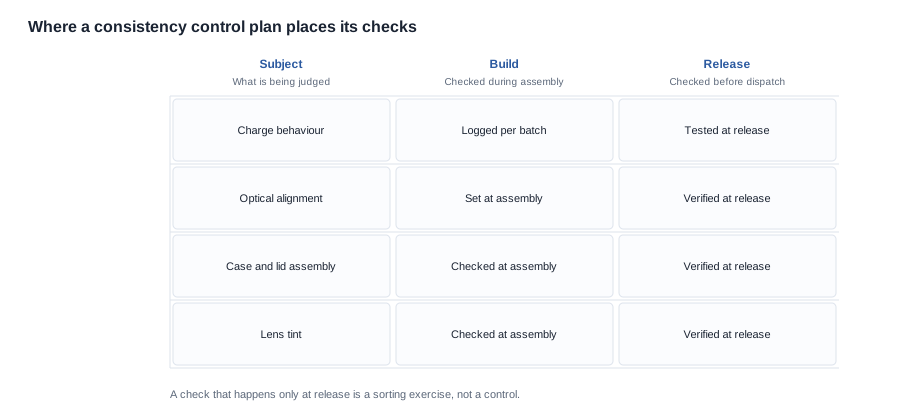
Расположение точек контроля — решение, основанное на профессиональном суждении, и определяется экономическим правилом. Проверка, выполненная до формирования характеристики, ничего не сообщает покупателю, поскольку эта характеристика еще не сложилась. Проверка, выполняемая только при выпуске, сообщает покупателю, что произошло, но не почему, и превращает процесс в сортировку, стоимость которой растет с каждой единицей. Наиболее эффективное расположение — на этапе формирования характеристики с проверкой при выпуске.
На практике это означает, что проверки в ходе производства должны охватывать характеристики, определяемые сборкой, а не поступающими материалами, поскольку характеристики, получаемые от субпоставщика, нельзя исправить на линии — их можно только проверить. Поведение при зарядке, оптическое совмещение и порядок закрытия футляра определяются сборкой. Допуск элементов питания, разброс модулей и качество формовки футляра — нет; план, включающий их в проверки в ходе производства, приведет к большому числу отклонений, с которыми невозможно действовать.
Пределы, определяемые классом продукта, а не заводом
Некоторые из самых сложных вопросов стабильности в этой категории решаются опубликованной спецификацией, а не действиями завода, и покупатель, запросивший у завода решение, которое не входит в его компетенцию, получит ответ с задержкой.
Опубликованный диапазон включает двадцать восемь позиций, одиннадцать из которых относятся к камерам, а пространство конфигураций в рамках этих позиций широко. Только вариант с зарядным футляром охватывает футляр емкостью девятьсот мА·ч, футляр емкостью четыреста мА·ч, складывающийся футляр емкостью двенадцатьсот мА·ч, футляр с неопубликованной емкостью и вариант без футляра. Для двух позиций с камерами не опубликована версия с Bluetooth. Маркировка IP54 указана только для двух позиций. Время зарядки опубликовано для всех двадцати восьми позиций: для двадцати шести — два часа или меньше, а для D17 и ZH12 — около одного часа.
Каждое из этих решений является спецификационным и должно учитываться планом контроля, а не переосмысляться им. Программа, предполагающая метод зарядки для комплектации, для которой он не опубликован, не применяет контроль качества — она придумывает спецификацию. Правильный шаг — попросить поставщика указать метод для данной комплектации и внести ответ в план контроля, чтобы характеристика находилась под контролем, а не считалась заданной по умолчанию.
Стабильность в различных цветах, футлярах и вариантах оборудования
Вариант — не дефект
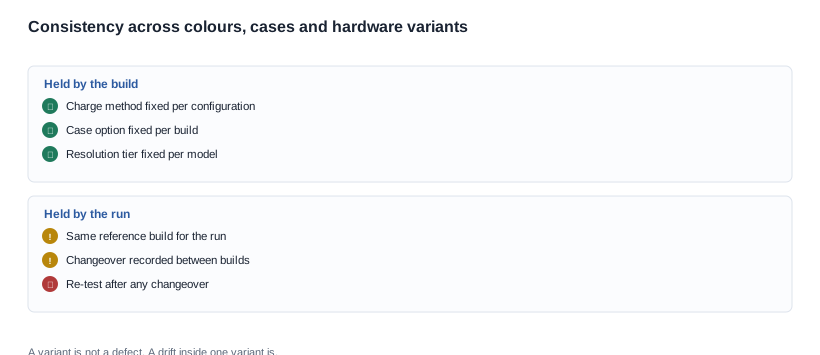
Различие, которое чаще всего вызывает проблемы, заключается в противопоставлении варианта и дефекта. Вариант — это сборка, заданная спецификацией, и она предположительно должна отличаться от других сборок в программе. Дефект — это изделие, не соответствующее той сборке, к которой оно относится. Разница в цвете между двумя цветовыми вариантами не является дефектом; такая же разница между двумя изделиями одного цветового варианта — является.
Это различие необходимо зафиксировать в плане контроля, поскольку пределы измерений для каждого цветового варианта устанавливаются относительно эталона этого варианта, а не единого эталона. То же верно и для вариантов корпуса: емкость корпуса в девятьсот миллиампер-часов и емкость в тысячу четыреста миллиампер-часов — это две разные сборки, и предел посадки корпуса, взятый для одной из них, не применяется к другой. Программа с тремя вариантами камеры и двумя вариантами корпуса работает по нескольким планам контроля, и их восприятие как одного плана — наиболее распространенная причина того, что программа обеспечения стабильности начинает выдавать ложные тревоги.
Проблема перехода
Вторая проблема, связанная с вариантами, — это переход между сборками. При переходе от одной сборки к другой возникает риск, характерный именно для этого перехода: первые изделия новой сборки могут унаследовать что-либо от предыдущей — оснастку, настройку, контейнер с деталями или лоток с незавершенной обработкой. Изделия, выпущенные непосредственно после перехода, с наибольшей вероятностью отклоняются от нормы, и с наибольшей вероятностью также принимаются, поскольку они находятся в начале партии, которая еще не была оценена.
Меры контроля носят процессуальный характер и не требуют больших затрат: регистрируйте каждый переход, проводите повторные испытания после каждого из них вместо опоры на стандартный интервал выборочного контроля и обеспечивайте возможность идентифицировать изделия, выпущенные при переходе, чтобы впоследствии можно было связать жалобу с переходом, а не с общей проблемой поставщика. Программа, в которой это реализовано, обладает весьма полезной диагностической способностью, поскольку характер отклонений в разных партиях показывает закупщику, какой именно параметр чувствителен к переходу.
Расследование отклонений и правила реагирования
Последовательность действий
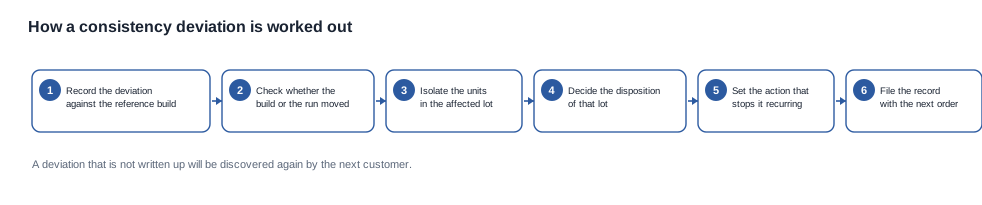
Отклонение расследуется в установленном порядке, и именно этот порядок не позволяет отклонению перерасти в спор.
- Зарегистрируйте отклонение относительно эталонной сборки, указав номер партии, параметр и результат измерения.
- Определите, изменилась сборка или производственный запуск, поскольку у них разные ответственные лица и разные способы устранения.
- Изолируйте изделия из затронутой партии и решите, требуется ли также изолировать соседние партии.
- Определите дальнейшее обращение с этой партией: выпуск, доработка, понижение категории или отклонение.
- Установите действие, предотвращающее повторение, и назначьте ответственного за его выполнение.
- Приложите запись к следующему заказу, чтобы в файле следующего закупщика содержалась история, а не чистая копия.
Второй шаг обычно пропускают, хотя именно он определяет все последующие действия. Если изменилась сборка, значит спецификация была ошибочной или в нее внесли изменения, и исправление должно произойти до поступления на производство. Если изменился производственный запуск, значит процесс вышел за установленные пределы, и исправление следует внести в план контроля. Закупщик, не проводящий такое различие, потратит все расследование на поиск несуществующей проблемы на производстве.
Что должно защищать правило реагирования
Каждое правило реагирования защищает одно из трех: клиента, доказательства или стоимость устранения. Выбор между ними является коммерческим решением, которое должно быть зафиксировано в плане, а не определяться в момент происшествия.
Первое — клиент. Правило, предусматривающее изоляцию и удержание партии, защищает канал от несоответствующего изделия ценой задержки. Второе — доказательства. Правило, обеспечивающее сохранность изделий, результатов измерений и эталона, сохраняет возможность урегулировать разногласие впоследствии ценой небольшого объема запасов. Третье — стоимость устранения. Правило, предусматривающее доработку до отклонения, защищает маржинальность ценой более сложного оформления документации.
Компромиссы объясняют, почему надлежащее правило реагирования должно учитывать все три аспекта. Правило, защищающее только клиента, превращает программу в медленную и дорогостоящую, при которой каждое отклонение приводит к полной утрате партии. Правило, защищающее только стоимость, приводит к программе, которая узнает о собственных проблемах качества от своих клиентов, — это наиболее дорогой вариант той же ошибки. Решение о том, что считать приоритетным, не относится к вопросам качества, а является коммерческим. Поэтому критерии, которые следует учитывать, нужно определить до размещения заказа, а не во время первого происшествия.
Коммерческая ценность плана контроля
Положения, поддерживаемые планом контроля
План контроля — это не документ о качестве, который лежит рядом с коммерческими переговорами. Это подтверждение, благодаря которому ряд коммерческих условий становится исполнимым, а покупатель, имеющий такой план, согласует существенно более выгодный договор, чем покупатель, располагающий лишь образцом и ценой.
Первое — это эталон в положении о приемке. Претензия по качеству может быть обоснована только при наличии фиксированного объекта для сравнения, и именно эталонная сборка становится таким объектом. Если включить ее в договор в качестве стандарта приемки, каждый последующий разговор о качестве превращается из обмена мнениями в объективное сравнение, а покупатель перестает зависеть от собственной оценки товара заводом-изготовителем.
Второе — это точка управления изменениями. Программа, в которой разработан план контроля, уже решила, какие характеристики фиксируются сборкой, и договор может следовать этому решению: изменение сборки после заморозки означает изменение спецификации и влечет установленные последствия для сроков и затрат. Без такого плана каждая заморозка становится предметом отдельных переговоров, в которых покупателю приходится отстаивать свою позицию.
Третье — это право собственности на записи и срок их хранения. Программа, не способная проследить партию до конкретной сборки, не может урегулировать претензию, полученную из эксплуатации, а неурегулированная претензия превращается в кредит по цене покупателя — это самый дорогой способ обеспечить стабильность. Задать правильные вопросы несложно: какие записи хранит завод, как долго и в какой форме, а также получает ли покупатель их копию по окончании производственной серии.
Компромиссы, которые делает очевидными план
После разработки плана становятся очевидными три компромисса, и каждый из них представляет собой решение, а не затраты, которые следует принять на себя. Более жесткий перечень характеристик снижает нагрузку по инспекции, но одновременно уменьшает число параметров, за которые покупатель сможет впоследствии требовать отвественности завода. Более крупная выборка повышает уровень уверенности в каждой партии, но увеличивает затраты на единицу продукции. Более строгие правила реагирования защищают заказчика и доказательную базу, но требуют отказаться от оперативности и увеличивают объем оборотных средств.
Совокупная стоимость программы по обеспечению стабильности включает время на инспекцию и испытания в пределах срока сборки, оборотные средства, замороженные в изолированных партиях, стоимость переработки и расходы на возврат продукции, которых у программы с качественным планом контроля не бывает. Обычно эти четыре показателя оказываются выше ожиданий покупателя, и именно план позволяет их увидеть. По этой же причине надлежащим образом разработанный план, как правило, окупается уже на первом году повторной программы.
Вопросы, которые необходимо задать до размещения заказа, — это коммерческая версия вопроса о плане контроля: что завод должен получить от покупателя для эффективной работы плана, что покупатель получит взамен и кто из них несет риск. Чек-лист стабильности качества собирает эти пункты в формате, пригодном для отправки вместе с запросом.
Что мы публикуем о качестве, а что нет
Что мы можем сообщить
Мы публикуем спецификации каждой модели в нашем каталоге на уровне конфигурации. Для моделей с камерой и аудио это означает уровень разрешения, аккумулятор, вариант с кейсом, если он предусмотрен, способ зарядки, если он указан в каталоге, время зарядки и время работы с указанием условий, при которых оно измерялось. Мы сообщаем, какие характеристики фиксируются сборкой, а какие регулируются в ходе производственной серии, и указываем, когда спецификация отсутствует, вместо того чтобы заполнять пробел типичным значением.
Мы также готовы работать с эталонной сборкой, разрабатывать план контроля для определенной конфигурации и указывать метод и размер выборки для каждой характеристики, поскольку план контроля без этих сведений является лишь пожеланием.
Чего мы не сообщаем
Мы не публикуем показатели дефектности, объем переработки, долю годной продукции или процент успешных испытаний для серии, а также не называем их покупателю, который не указал конкретную конфигурацию. Все эти показатели зависят от структуры производства, входящих материалов и особенностей серии, поэтому опубликованное значение было бы справедливым для несуществующей сборки. Мы также не публикуем номера сертификатов, результатов испытаний или области сертификации для какой-либо модели, поскольку каталог не содержит данных о сертификации по каждой модели, а страница корпоративной сертификации не является подтверждением на уровне отдельной модели. Покупателю, которому необходима информация об области сертификации, следует запросить ее в письменной форме в составе файла для выхода на рынок. Ответ должен быть включен в этот файл до размещения заказа, а не после упаковки партии.
Та же дисциплина применяется к весу и ко всему остальному, что мы не опубликовали. Если для модели не опубликован вес, мы сообщим об этом и предложим покупателю запросить его, а не приводить цифру, источник которой нельзя подтвердить.
Программа обеспечения стабильности
Направьте нам модель, конфигурацию, количество единиц в партии, рынок поставки и текущую эталонную партию, и мы вернем план контроля со списком характеристик, методом и размером выборки, приемочными и браковочными пределами, правилом реагирования и ответственностью за ведение записей, а также с указанием разделов спецификации, которые мы можем предоставить, и разделов, которые должны быть предоставлены вами. В статье о сроках поставки и влиянии на качество рассматривается, как план контроля согласуется с графиком, а статья о проверке качества микрофонов подробно рассматривает одну характеристику.
Связанные материалы
- Часто задаваемые вопросы о стабильности качества
- Обзор обеспечения стабильности качества
- Сроки поставки и влияние на качество
- как проверить качество перед оформлением заказа
Направьте нам модель, конфигурацию и количество единиц, и мы вернем план контроля для этой партии.


