
A consistência da qualidade dos óculos inteligentes é um problema de controle, e não de inspeção. A diferença está em onde a maior parte do dinheiro de um programa recorrente é economizada ou perdida. Na Primeira Ordem, a consistência é algo que o comprador solicita e que a fábrica tenta alcançar. Na terceira Ordem, a consistência é algo que um sistema de controle tem ou não tem, e a questão não é mais se as mercadorias são aceitáveis, mas se o processo que as produziu voltaria a produzir as mesmas mercadorias caso a ordem dobrasse. Este artigo destina-se ao responsável de qualidade do lado da marca, ao gerente de compras e ao comprador de canal que conduz um programa estabelecido e precisa passar da verificação de unidades para o controle de um processo. Aborda as camadas que um sistema de consistência deve cobrir, as seis linhas de um plano de controle que o tornam viável, a dificuldade específica de manter a consistência entre cores, estojos e variantes de componentes, como um desvio é calculado e onde estão as compensações. A visão geral da consistência da qualidade aborda o mesmo assunto em um nível mais introdutório, e o FAQ reúne as respostas curtas.
Controles avançados de consistência da qualidade dos óculos inteligentes
O que um programa avançado de consistência realmente controla
Um programa avançado controla três coisas, e vale ser preciso quanto a cada uma delas, porque falham de maneiras diferentes e costumam ser discutidas como se fossem uma só.
A primeira é a consistência das especificações, ou seja, as mercadorias são iguais ao que foi pedido. Este é antes um problema de documentação do que de produção, e falha quando a configuração nunca foi registrada de forma que sobreviva a uma mudança de turno, de fornecedor ou de mês.
A segunda é a consistência de execução, ou seja, as unidades produzidas no mesmo lote são iguais entre si. Este é um problema de controle de processo, e falha quando não existe uma referência contra a qual se possa perceber a deriva, de modo que uma mudança gradual só é notada quando o cliente a percebe.
A terceira é a consistência do programa, ou seja, as mercadorias da quarta ordem são iguais às mercadorias da primeira. Este é um problema de gestão de fornecedores, e falha quando a própria produção do fornecedor muda sob o programa — uma nova linha, um novo subfornecedor, um novo padrão de turnos — e o comprador não tem visibilidade da mudança.
A maioria dos programas descritos como tendo um problema de qualidade está, na verdade, sofrendo com o terceiro, enquanto o trata como se fosse o primeiro. A distinção é importante para definir o que fazer, porque uma correção na documentação não resolve uma mudança de subfornecedor, e uma auditoria de fornecedor não resolve uma configuração não registrada.
As camadas que um sistema de controle deve cobrir
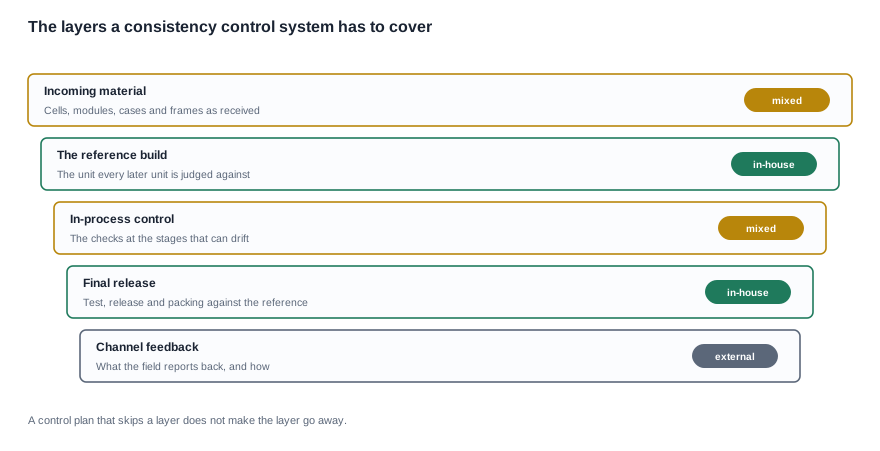
Um sistema de controle tem cinco camadas, e a questão útil sobre qualquer uma delas é se ela existe de fato, e não se é boa. Uma camada que não existe é invisível, e é por isso que as lacunas nos controles de consistência aparecem como reclamações do produto em uso, e não como falhas de processo.
Material recebido. As baterias, módulos de câmera, estojos de carregamento, armações e conjuntos de lentes que chegam. O controle aqui consiste em decidir quais atributos dos materiais recebidos são realmente relevantes para o programa, e essa decisão depende da configuração específica. Quatro das onze entradas de câmera da linha publicada não registram nenhum método de carregamento, o que significa que, para essas versões, a forma de carregamento é um atributo que o próprio programa precisa definir antes de poder controlá-lo.
Versão de referência. A unidade contra a qual todas as unidades posteriores são avaliadas. Esta é a camada que mais frequentemente é ignorada e que torna possíveis todas as outras. Sem uma referência, “consistente” é apenas uma opinião expressa pela pessoa que está analisando as mercadorias.
Controle durante o processo. As verificações realizadas nas etapas em que a deriva é possível. O objetivo do controle durante o processo é detectar a deriva enquanto ainda está barato corrigi-la, e as etapas escolhidas devem ser aquelas em que o atributo é definido, e não aquelas em que é mais fácil medi-lo.
Liberação final. Testes, liberação e embalagem com base na referência. Este é o último momento em que um lote pode ser isolado antes do envio e também o ponto em que ele pode ser rastreado posteriormente, caso os registros existam.
Retorno do canal. O que o produto em uso relata e se essas informações chegam à fábrica. Um programa que recebe reclamações e as encaminha a um contato comercial nunca aprende nada; um programa que encaminha um relatório definido a um responsável designado aprende.
O plano de controle e as seis linhas que o fazem funcionar
Cada linha e aquilo que ela não deve se tornar
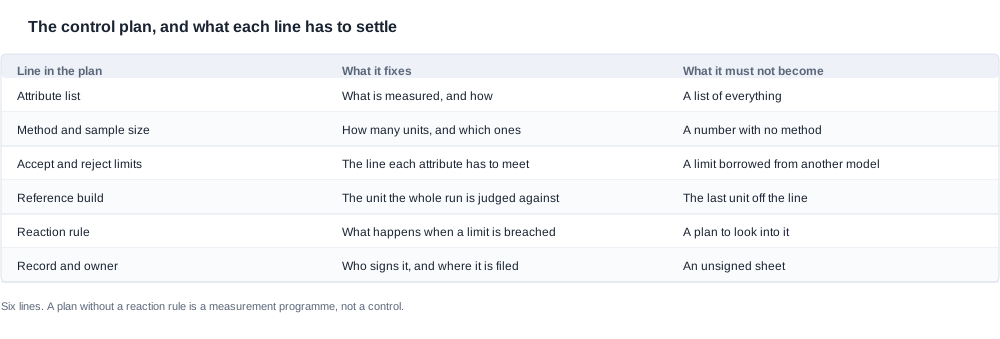
Um plano de controlo nesta categoria é um documento breve com seis linhas, e cada uma delas falha de forma característica quando é mal redigida.
A lista de atributos indica o que é medido e como é medido. Não deve tornar-se uma lista de tudo o que poderia ser medido, porque uma lista demasiado longa é uma lista que não será utilizada. A regra de seleção é simples: um atributo entra na lista se o cliente reclamaria a seu respeito e se pode variar.
O método e o tamanho da amostra indicam quantas unidades são verificadas e quais. Não deve tornar-se apenas um número sem método, porque o tamanho da amostra não significa nada sem uma regra para a. Um plano que amostra as primeiras unidades da linha não está a fazer amostragem, está apenas a inspecionar as unidades mais fáceis.
Os limites de aceitação e rejeição indicam a linha que cada atributo tem de cumprir. Não devem ser borrowados de outro modelo. É neste ponto que as famílias de produtos causam problemas, porque um limite definido para outra configuração é ou inalcançável ou carece de sentido e, no caso de um dispositivo carregado, também tem de ser associado a uma condição de teste declarada. Um valor de autonomia sem uma condição de teste não é comparável, e um limite de consistência sem método não pode ser aplicado.
A configuração de referência fixa a unidade com base na qual o lote é avaliado. Não deve tornar-se a última unidade saída da linha, porque uma referência que muda a cada lote não é uma referência.
A regra de reação indica o que acontece quando um limite é excedido. Não deve ser um plano para investigar a ocorrência. Uma regra de reação que identifica o destino do produto, o âmbito do isolamento e o responsável vale por várias páginas de prosa sobre intenções, e um plano de controlo sem essa regra é um programa de medição, não um controlo.
O registo e o responsável indicam quem assina o registo e onde este é arquivado. Não deve ser uma folha sem assinatura, porque um registo que não pode ser atribuído não permite resolver uma divergência com o cliente, e uma divergência que não pode ser resolvida transforma-se num crédito.
Onde devem situar-se os pontos de controlo
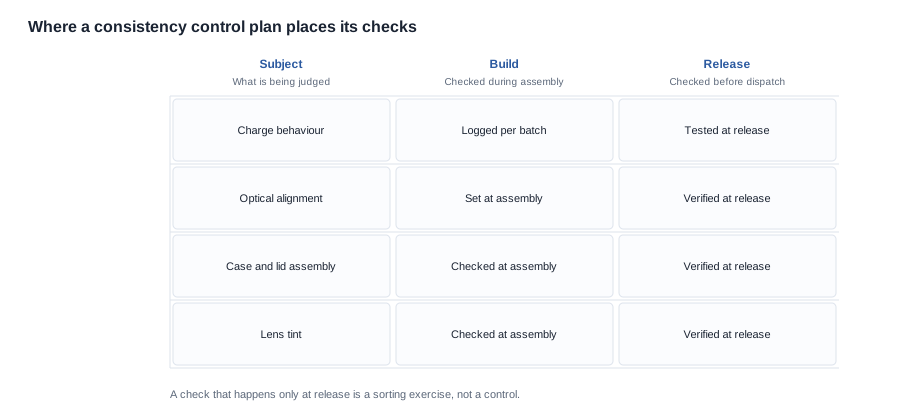
O posicionamento dos pontos de controlo exige julgamento, e a regra que o rege é económica. Uma verificação realizada antes de o atributo ser definido não informa o comprador de nada, porque o atributo ainda não ocorreu. Uma verificação realizada apenas na expedição informa o comprador do que aconteceu, mas não do motivo, e converte o processo numa operação de triagem cujo custo aumenta a cada unidade. O posicionamento produtivo situa-se na fase em que o atributo é definido, com uma verificação na expedição.
Na prática, isto significa que as verificações durante o processo devem incidir sobre as características definidas pela montagem, e não pelo material recebido, porque as que provêm de um subfornecedor não podem ser corrigidas na linha e só podem ser objeto de triagem. O comportamento de carregamento, o alinhamento ótico e o modo de fecho da caixa são determinados pela montagem. A tolerância das células, a variação dos módulos e o acabamento da moldagem da caixa não o são, e um plano que os coloca na coluna de verificações durante o processo produzirá um elevado número de rejeições sobre as quais não é possível agir.
Os limites que decorrem da classe do produto, não da fábrica
Algumas das questões de consistência mais difíceis nesta categoria são resolvidas pela especificação publicada, e não por qualquer ação da fábrica. Um comprador que peça à fábrica uma decisão que não lhe compete took will get a slow answer.
A gama publicada abrange vinte e oito entradas, onze das quais são entradas de câmara, e o espaço de configuração dentro dessas entradas de câmara é amplo. A opção da caixa de carregamento, por si só, abrange uma caixa de novecentos miliampere-hora, uma de mil e quatrocentos miliampere-hora, uma caixa dobrável de mil e duzentos miliampere-hora, uma caixa cuja capacidade não é publicada e a ausência de caixa. Duas entradas de câmara não publicam uma versão Bluetooth. A marcação IP54 aparece apenas em duas entradas. O tempo de carregamento é publicado para todas as vinte e oito entradas: vinte e seis delas em duas horas ou menos, e o D17 e o ZH12 em aproximadamente uma hora.
Cada um destes elementos é uma decisão de especificação que um plano de controlo tem de respeitar, e não reinterpretar. Um programa que presuma um método de carregamento para uma configuração que não publica esse método não está a aplicar controlo de qualidade; está a inventar uma especificação. A correta é pedir ao fornecedor que indique o método aplicável a essa configuração e incluir a resposta no plano de controlo, para que o atributo seja controlado, e não presumido.
Consistência entre cores, caixas e variantes de hardware
Uma variante não é um defeito
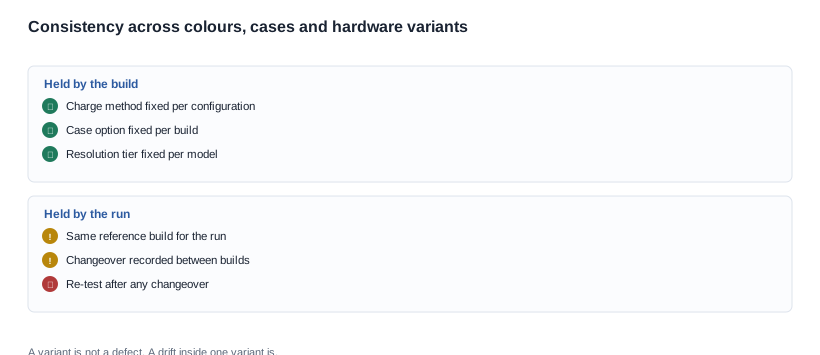
A distinção que mais causa problemas é a diferença entre uma variante e um defeito. Uma variante é uma versão especificada que, supostamente, deve diferir das outras versões do programa. Um defeito é uma unidade que não corresponde à versão da qual faz parte. Uma diferença de cor entre duas combinações de cor não é um defeito; a mesma diferença de cor entre duas unidades de uma mesma combinação de cor é.
Essa distinção precisa estar registrada no plano de controlo, porque os limites de medição de uma combinação de cor são definidos em relação à referência dessa combinação, e não a uma referência principal. O mesmo se aplica às opções de estojo: uma capacidade de estojo de novecentas miliampere-hora e outra de mil e quatrocentas correspondem a duas versões diferentes, e um limite de encaixe do estojo obtido de uma não se aplica à outra. Um programa com três versões de câmara e duas opções de estojo está a executar vários planos de controlo, e tratar esse programa como um só é o motivo mais comum para um programa de consistência começar a gerar falsos alarmes.
O problema da troca de versão
O outro problema das variantes é a troca de versão. Uma lote que passa de uma versão para outra apresenta um risco específico da transição: os primeiros unidades da nova versão podem herdar algo da versão anterior, como um dispositivo de fixação, um ajuste, uma caixa de componentes ou um tabuleiro de peças semiacabadas. As unidades produzidas imediatamente após uma troca de versão são as mais propensas a apresentar desvios e também as mais propensas a ser aceites, porque estão no início de um lote que ainda não foi avaliado.
O controlo é processual e é barato: registar cada troca de versão, reaplicar os testes após cada uma em vez de depender do intervalo normal de amostragem e manter as unidades da troca identificáveis para que uma reclamação posterior possa ser atribuída a uma transição, e não a um problema que afete todo o fornecedor. Um programa que tenha implementado esta prática possui uma capacidade de diagnóstico muito útil, porque o padrão dos lotes que apresentam desvios indica ao comprador qual é o atributo efetivamente sensível à transição.
Como determinar um desvio e as regras de reação
A sequência
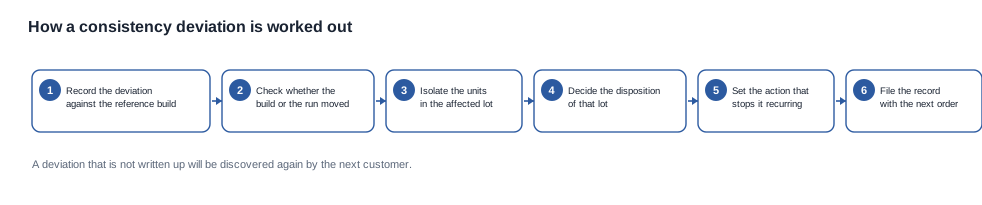
Um desvio é analisado segundo uma ordem fixa, e essa ordem é o que impede que um desivo se transforme numa disputa.
- Registar o desvio em relação à versão de referência, incluindo a referência do lote, o atributo e a medição.
- Estabelecer se foi a versão ou a lote que mudou, porque as duas situações têm responsáveis e soluções diferentes.
- Isolar as unidades do lote afetado e decidir se os lotes adjacentes também precisam de ser isolados.
- Decidir o destino do lote: libertação, retrabalho, desclassificação ou rejeição.
- Definir a ação que impede a recorrência e atribuir a essa ação um responsável.
- Arquivar o registo com a próxima encomenda, para que o ficheiro do próximo comprador inclua o histórico, e não uma cópia isenta deprevious.
A segunda etapa é normalmente omitida e é a que determina todas as etapas seguintes. Uma mudança de versão significa que a especificação estava errada ou foi alterada, e a correção está a montante da fábrica. Uma mudança de lote significa que o processo desviarou, e a correção está no plano de controlo. Um comprador que não faça esta distinção vai spends toda a investigação à procura de um problema na fábrica que não existe.
O que uma regra de reação tem de proteger
Cada regra de reação protege um de três elementos, e a escolha entre eles é uma decisão comercial que deve estar no plano, e não na análise do incidente.
O primeiro é o cliente. Uma regra que isola e retém o lote protege o canal de distribuição de uma unidade que não corresponde, ao custo de um atraso. O segundo são as evidências. Uma regra que preserva as unidades, as medições e a referência protege a capacidade de resolver uma divergência mais tarde, ao custo de algum inventário. O terceiro é o custo da solução. Uma regra que realiza o retrabalho antes da rejeição protege a margem, ao custo de um registo mais complicado.
Estas compensações são a razão de uma boa regra de reação proteger os três elementos. Uma regra que protege apenas o cliente produz um programa lento e caro, no qual cada desvio se traduz numa perda total. Uma regra que protege apenas o custo produz um programa que descobre os seus próprios problemas de qualidade através dos clientes, o que é a versão mais cara do mesmo erro. E a decisão sobre qual elemento deve ser priorizado não é uma decisão de qualidade, mas comercial, razão pela qual os critérios a ponderar devem ser definidos antes da encomenda, e não durante o primeiro incidente.
Qual o valor comercial de um plano de controlo
As condições que o plano de controlo sustenta
Um plano de controle não é um documento de qualidade que fica ao lado da negociação comercial. É a evidência que torna várias condições comerciais exequíveis, e um comprador que possui um plano negoceia um acordo substancialmente melhor do que um comprador que tem apenas uma amostra e um preço.
O primeiro é a referência na cláusula de aceitação. Uma reivindicação de qualidade só pode ser discutida se houver algo fixado contra o qual compará-la, e a construção de referência é esse algo. Incluída no contrato como padrão de aceitação, ela transforma cada conversa futura sobre qualidade em uma comparação, e não em uma opinião, além de eliminar a dependência do comprador em relação à própria caracterização da fábrica sobre as mercadorias.
O segundo é o ponto de controle de alterações. Um programa que possui um plano de controle já decidiu quais atributos são fixados pela construção, e o contrato pode acompanhar essa decisão: uma alteração em uma construção após o congelamento é uma alteração na especificação e tem consequências definidas em termos de prazo e custo. Sem o plano, o congelamento se torna uma negociação que o comprador precisa vencer todas as vezes.
O terceiro é a titularidade dos registros e o prazo de retenção. Um programa que não consegue rastrear um lote até uma construção não consegue resolver uma reivindicação oriunda do campo, e uma reivindicação que não consegue resolver se torna um crédito ao preço do comprador, que é a maneira mais cara de comprar consistência. Saber o que perguntar é simples: quais registros a fábrica mantém, por quanto tempo, em que formato e se o comprador recebe uma cópia ao final do ciclo de produção.
As compensações que o plano torna visíveis
Três compensações se tornam visíveis assim que o plano existe, e cada uma delas é uma decisão, e não um custo a ser absorvido. Uma lista de atributos mais restrita reduz a carga de inspeção, mas também reduz o número de atributos pelos quais o comprador poderá responsabilizar posteriormente a fábrica. Uma amostra mais ampla aumenta a confiança em cada lote, com um custo direto por unidade. Uma regra de reação mais rigorosa protege o cliente e as evidências, ao custo de velocidade e capital de giro.
O custo total de um programa de consistência corresponde ao tempo de inspeção e teste dentro da janela de produção, ao capital de giro retido em lotes isolados, ao custo de retrabalho e ao custo de devoluções que um programa com um bom plano de controle não tem. Esses quatro números normalmente são maiores do que o comprador espera, e o plano é o que os torna visíveis. Esse também é o motivo pelo qual um plano bem elaborado tende a se pagar no primeiro ano de um programa recorrente.
O que perguntar antes de fazer o pedido é a versão comercial da questão do plano de controle: o que a fábrica precisa do comprador para que o plano funcione, o que o comprador recebe em retorno e qual das duas partes está assumindo o risco. A lista de verificação da consistência da qualidade reúne os itens em um formato que pode ser enviado com uma consulta.
O que publicamos sobre qualidade e o que não publicaremos
O que podemos declarar
Publicamos a especificação no nível de configuração de cada modelo em nosso catálogo. Para modelos com câmera e Áudio, isso inclui o nível de resolução, a Bateria e a opção de estojo, quando disponível, o método de Carregamento, quando registrado no catálogo, o tempo de carregamento e a autonomia de uso nas condições em que foi medida. Declararemos quais atributos são fixados pela construção e quais são controlados pelo ciclo de produção, e indicaremos quando uma especificação não existir, em vez de preencher a lacuna com um valor típico.
Também trabalharemos com uma construção de referência, produziremos um plano de controle para uma configuração específica e declararemos o método e o tamanho da amostra de cada atributo, porque um plano de controle sem essas informações é apenas uma lista de desejos.
O que não declararemos
Não publicamos uma taxa de defeitos, uma taxa de retrabalho, um índice de rendimento ou uma taxa de aprovação da linha de produtos, e não citaremos nenhum desses números para um comprador que não tenha indicado uma configuração. Todos eles dependem da composição da produção, dos materiais recebidos e do ciclo de produção, e um número publicado corresponderia a uma construção que não existe. Também não publicamos um número de certificado, um valor de relatório de teste ou o escopo da certificação de qualquer modelo, porque o catálogo não contém uma linha de certificação por modelo, e a página de certificação da empresa não constitui uma declaração específica de modelo. Um comprador que precise desse escopo deve solicitá-lo por escrito como parte do arquivo de acesso ao mercado, e a resposta deve constar no arquivo antes do pedido, e não depois que a remessa tiver sido embalada.
O mesmo rigor se aplica ao peso e a tudo o que ainda não divulgamos. Quando um modelo não tem peso publicado, diremos que não há peso publicado e pediremos ao comprador que o solicite, em vez de apresentar um valor que não pode ser rastreado.
Um programa de consistência
Envie o modelo, a configuração, as quantidades por lote de produção, o mercado de destino e o lote de referência atual, e devolveremos um plano de controle com a lista de atributos, o método e o tamanho da amostra, os limites de aceitação e rejeição, a regra de reação e a responsabilidade pelos registos, juntamente com as partes da especificação que podemos declarar e as que têm de ser fornecidas por si. O artigo sobre o prazo de entrega e as implicações para a qualidade aborda onde um plano de controle se adequa a um calendário, e o artigo sobre o teste da qualidade do microfone detalha um atributo.
Leituras relacionadas
- Perguntas frequentes sobre consistência da qualidade
- Visão geral da consistência da qualidade
- Prazo de entrega e implicações para a qualidade
- como testar antes de encomendar
Envie o modelo, a configuração e as quantidades, e devolveremos um plano de controle para esse lote de produção.


