
La consistencia de calidad de las gafas inteligentes es un problema de control, no de inspección, y la diferencia reside en que la mayor parte del dinero de un programa de repetition se ahorra o se pierde. En el primer pedido, la consistencia es algo que el comprador exige y que la fábrica intenta conseguir. En el tercer pedido, la consistencia es algo que un sistema de control tiene o no tiene, y la pregunta ya no es si las unidades son aceptables, sino si el proceso que las produjo volvería a generar las mismas unidades si el pedido se duplicara. Este artículo está dirigido al responsable de calidad de la marca, al gerente de compras y al comprador de canal que gestiona un programa consolidado y necesita pasar de comprobar unidades a controlar un proceso. Cubre las capas que debe abarcar un sistema de consistencia, las seis líneas de un plan de control que lo hacen efectivo, la dificultad concreta de mantener la consistencia entre colores, fundas y variantes de componentes, cómo se calcula una desviación y dónde se sitúan las compensaciones. La introducción a la consistencia de calidad cubre el mismo tema a un nivel más introductorio, mientras que las preguntas frecuentes recogen las respuestas breves.
Controles avanzados de consistencia de calidad de las gafas inteligentes
Lo que controla realmente un programa avanzado de consistencia
Un programa avanzado controla tres cosas, y merece la pena precisar cuál es cuál, porque fallan de maneras diferentes y normalmente se tratan como si fueran una sola.
La primera es la consistencia de especificación, es decir, que las unidades sean iguales que lo pedido. Este es un problema documental antes de ser un problema de producción, y falla cuando la configuración nunca se documenta de una forma que sobreviva a un cambio de turno, de proveedor o de mes.
La segunda es la consistencia de producción, es decir, que las unidades fabricadas en el mismo lote sean iguales entre sí. Este es un problema de control de procesos y falla cuando no existe una referencia que permita detectar la deriva, por lo que un cambio gradual no se advierte hasta que el cliente lo detecta.
La tercera es la consistencia del programa, es decir, que las unidades del cuarto pedido sean iguales que las del primero. Este es un problema de gestión de proveedores y falla cuando la propia producción del proveedor cambia mientras dura el programa —una línea nueva, un subproveedor nuevo, un nuevo patrón de turnos— y el comprador no tiene visibilidad del cambio.
La mayoría de los programas descritos como/dtienen un problema de calidad sufren en realidad el tercero, mientras lo tratan como el primero. La distinción importa porque una solución documental no hace nada ante el cambio de un subproveedor y una auditoría de proveedores no hace nada ante una configuración no documentada.
Las capas que debe abarcar un sistema de control
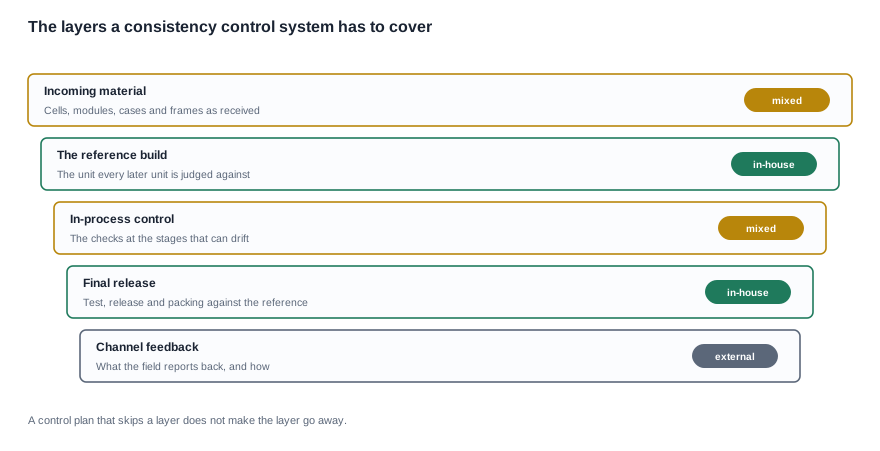
Un sistema de control tiene cinco capas, y la pregunta útil sobre cualquiera de ellas no es si es buena, sino si existe siquiera. Una capa que no existe es invisible, y por eso las brechas en los controles de consistencia se manifiestan como reclamaciones de campo en lugar de como fallos de proceso.
Materiales entrantes. Las baterías, los módulos de cámara, las fundas de carga, los monturas y los conjuntos de lentes que llegan. El control aquí consiste en decidir qué atributos de los materiales entrantes depende realmente el programa, y esa decisión es específica de la configuración. Cuatro de las once entradas de cámara de la gama publicada no registran ningún método de carga, lo que significa que, para esas configuraciones, la vía de carga es un atributo que el programa debe definir por sí mismo antes de poder controlarlo.
Unidad de referencia. La unidad contra la que se evalúa todas las posteriores. Es la capa que más se omite y la que hace posibles todas las demás. Sin una referencia, «consistente» es una opinión expresada por quien observa las unidades.
Control durante el proceso. Las comprobaciones realizadas en las etapas donde puede producirse deriva. El objetivo del control durante el proceso es detectar la deriva mientras todavía resulta barata de corregir, y las etapas elegidas deberían ser aquellas donde se establece el atributo, no las donde resulta más fácil medirlo.
Validación final. Pruebas, validación y embalaje con respecto a la unidad de referencia. Este es el último punto en el que un lote puede aislarse antes de enviarse y el punto en el que después puede rastrearse, siempre que existan los registros.
Retroalimentación del canal. Lo que informa el campo y si llega a la fábrica. Un programa que recibe reclamaciones y se las pasa a un contacto comercial no aprende nada; uno que dirige un informe definido a un responsable identificado sí lo hace.
El plan de control y las seis líneas que lo hacen funcionar
Cada línea y en qué no debe convertirse
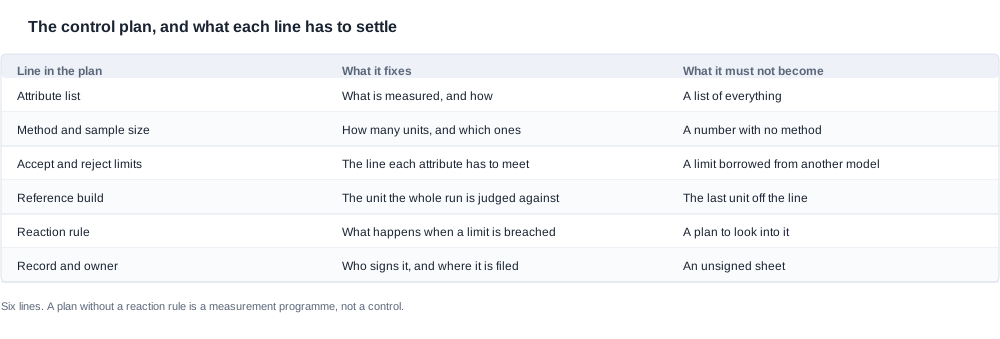
Un plan de control en esta categoría es un documento breve de seis líneas, y cada una falla de forma característica cuando está mal redactada.
La lista de atributos indica qué se mide y cómo se mide. No debe convertirse en una lista de todo lo que podría medirse, porque una lista demasiado extensa es una lista que no se utiliza. La regla de selección es sencilla: un atributo se incluye en la lista si un cliente se quejaría de él y si puede variar.
El método y el tamaño de la muestra indican cuántas unidades se comprueban y cuáles. No debe reducirse a una cifra sin un método, porque un tamaño de muestra no significa nada sin una regla para seleccionarla. Un plan que toma como muestra las primeras unidades que salen de la línea no está tomando una muestra, sino inspeccionando las más fáciles.
Los límites de aceptación y rechazo indican la línea que cada atributo debe cumplir. No deben tomarse de otro modelo. Este es el punto en el que las familias de productos causan problemas, porque un límite establecido para una configuración diferente es inalcanzable o carece de sentido y, en el caso de un dispositivo cargado, también debe acompañarse de una condición de prueba indicada. Una cifra de autonomía sin una condición de prueba no es comparable, y un límite de consistencia sin un método no se puede aplicar.
La unidad de referencia fija la unidad contra la que se evalúa la producción. No debe convertirse en la última unidad que sale de la línea, porque una referencia que cambia con cada lote no es una referencia.
La regla de reacción indica qué ocurre cuando se supera un límite. No debe consistir en un plan para investigarlo. Una regla de reacción que especifica la disposición, el alcance del aislamiento y el responsable vale más que varias páginas de prosa sobre intenciones, y un plan de control sin ella es un programa de medición, no un control.
El registro y el responsable indican quién firma el registro y dónde se archiva. No debe ser una hoja sin firma, porque un registro al que no se pueda atribuir la responsabilidad no permite resolver una discrepancia con un cliente, y una discrepancia que no se puede resolver se convierte en una nota de crédito.
Dónde deben situarse los puntos de control
La ubicación de los puntos de control es una decisión que depende del criterio, y la regla que la rige es económica. Una comprobación realizada antes de que se establezca el atributo no le dice nada al comprador, porque el atributo aún no se ha producido. Una comprobación realizada únicamente en la salida le dice al comprador qué ocurrió, pero no por qué, y convierte el proceso en una operación de selección cuyo coste aumenta con cada unidad. La ubicación productiva es la etapa en la que se establece el atributo, con una verificación en la salida.
En la práctica, esto significa que las comprobaciones en proceso deben centrarse en las características que determina el montaje y no el material de entrada, porque las procedentes de un subproveedor no pueden corregirse en la línea y solo pueden cribarse. El comportamiento de la carga, la alineación óptica y el cierre de la carcasa los determina el montaje. La tolerancia de la celda, la variación de los módulos y el acabado del moldeo de la carcasa no, y un plan que los coloca en la columna de comprobaciones en proceso generará un elevado número de rechazos sobre los que no puede actuar.
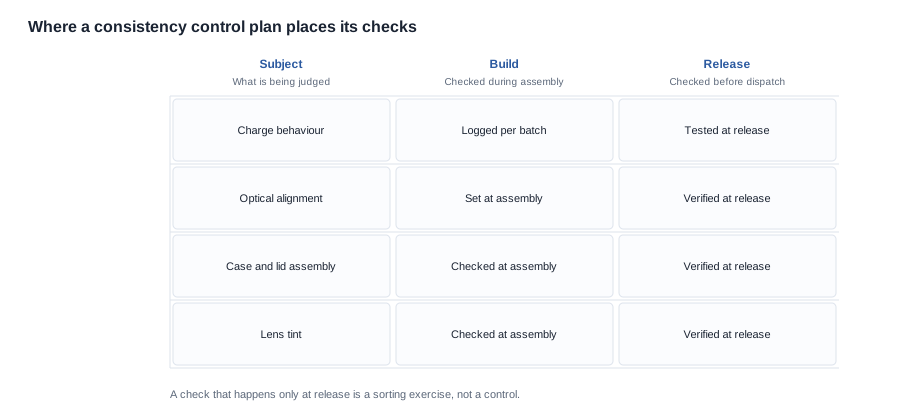
Los límites que proceden de la clase de producto, no de la fábrica
Algunas de las cuestiones de consistencia más complejas en esta categoría se resuelven mediante la especificación publicada y no por ninguna actuación de la fábrica. Un comprador que pida a la fábrica una decisión que no corresponde a la fábrica obtendrá una respuesta lenta.
La gama publicada comprende veintiocho entradas, once de ellas correspondientes a cámaras, y el espacio de configuración dentro de esas entradas de cámara es amplio. Solo la opción de funda de carga varía entre una funda de novecientos miliampios-hora, una de mil cuatrocientos miliampios-hora, una funda abatible de mil doscientos miliampios-hora, una funda cuya capacidad no se publica y ninguna funda. Dos entradas de cámara no publican una versión con Bluetooth. La marca IP54 aparece únicamente en dos entradas. El tiempo de carga se publica para las veintiocho entradas: veintiséis en dos horas o menos, y el D17 y el ZH12 en aproximadamente una hora.
Cada uno de estos datos es una decisión de especificación que un plan de control debe respetar, no reinterpretar. Un programa que supone un método de carga para una configuración que no publica ninguno no está aplicando un control de calidad; está inventando una especificación. La solución correcta es pedir al proveedor que indique el método para esa configuración e incorporar la respuesta al plan de control, de modo que el atributo quede controlado y no supuesto.
Consistencia entre colores, fundas y variantes de hardware
Una variante no es un defecto
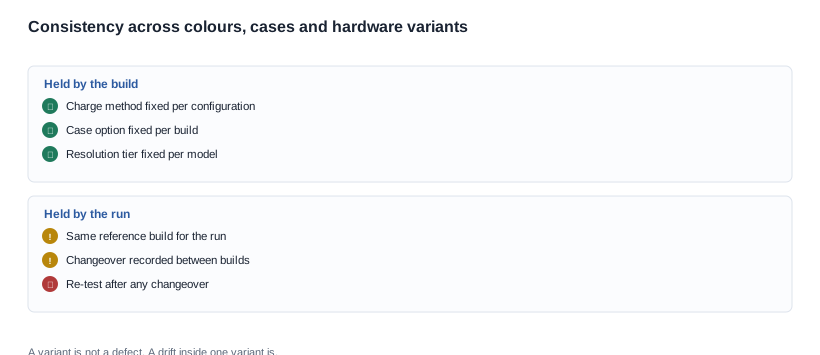
La distinción que más problemas causa es la existente entre una variante y un defecto. Una variante es una configuración especificada que, por definición, debe diferir de las demás configuraciones del programa. Un defecto es una unidad que no coincide con la configuración a la que pertenece. Una diferencia de color entre dos combinaciones de colores no es un defecto; la misma diferencia de color entre dos unidades de una misma combinación sí lo es.
Esa distinción debe quedar reflejada en el plan de control, porque los límites de medición de una combinación de colores se establecen respecto a la referencia de esa combinación y no respecto a una maestra. Lo mismo ocurre con las opciones de carcasa: una capacidad de carcasa de novecientos miliampios-hora y otra de mil cuatrocientos son dos configuraciones diferentes, y un límite de ajuste de carcasa tomado de una no se aplica a la otra. Un programa con tres configuraciones de cámara y dos opciones de carcasa está ejecutando varios planes de control, y tratar todo ello como uno solo es el motivo más común por el que un programa de consistencia empieza a generar falsas alarmas.
El problema del cambio de configuración
El otro problema de las variantes es el cambio de configuración. Una serie que pasa de una configuración a otra presenta un riesgo específico de la transición: que las primeras unidades de la nueva configuración hereden algo de la anterior, como una mordaza, un ajuste, un contenedor de componentes o una bandeja de producto semiacabado. Las unidades producidas inmediatamente después de un cambio de configuración son las más propensas a desviarse y también las más propensas a ser aceptadas, porque se encuentran al principio de un lote que aún no ha sido evaluado.
El control es procedimental y económico: registrar cada cambio de configuración, volver a probar después de cada uno en lugar de depender del intervalo habitual de muestreo y mantener identificables las unidades de cada cambio para que una reclamación posterior pueda atribuirse a una transición y no a un problema generalizado del proveedor. Un programa que ha aplicado este control dispone de una capacidad de diagnóstico muy útil, porque el patrón de qué lotes se desvían indica al comprador qué atributo es realmente sensible a la transición.
Investigación de una desviación y reglas de reacción
La secuencia
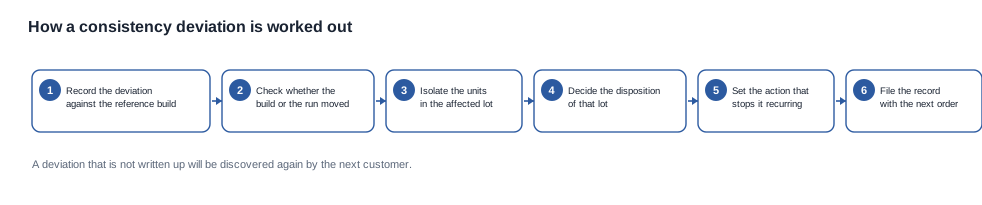
Una desviación se investiga en un orden fijo, y ese orden es lo que evita que se convierta en una controversia.
- Registrar la desviación respecto a la configuración de referencia, indicando la referencia del lote, el atributo y la medición.
- Determinar si cambió la configuración o la serie de producción, porque cada caso tiene un responsable y una solución distintos.
- Aislar las unidades del lote afectado y decidir si también es necesario aislar los lotes adyacentes.
- Decidir el destino del lote: liberar, reprocesar, rebajar la clasificación o rechazar.
- Establecer la acción que evita que se repita y asignar un responsable.
- Archivar el registro junto con el siguiente pedido, de modo que el expediente del siguiente comprador contenga el historial y no una copia sin antecedentes.
El segundo paso suele omitirse y es el que determina todo lo que viene después. Si cambió la configuración, la especificación era incorrecta o se modificó, y la solución está aguas arriba de la fábrica. Si cambió la serie de producción, el proceso se desvió, y la solución está en el plan de control. El comprador que no establezca esta distinción dedicateá toda la investigación a buscar un problema de fábrica que no existe.
Lo que debe proteger una regla de reacción
Toda regla de reacción protege una de estas tres cosas, y elegir entre ellas es una decisión comercial que corresponde al plan y no al incidente.
La primera es el cliente. Una regla que aísla y retiene el lote protege al canal frente a una unidad que no cumple las especificaciones, a costa de un retraso. La segunda son las pruebas. Una regla que conserva las unidades, las mediciones y la referencia protege la posibilidad de resolver una discrepancia más adelante, a costa de un poco de inventario. La tercera es el coste de la solución. Una regla que permite reprocesar antes de rechazar protege el margen, a costa de un registro más complejo.
These compensaciones explican por qué una buena regla de reacción debe mencionar las tres. Una regla que solo protege al cliente genera un programa lento y caro en el que cada desviación supone una pérdida total. Una regla que solo protege el coste genera un programa que descubre sus propios problemas de calidad a través de sus clientes, que es la versión más cara del mismo error. Y la decisión sobre cuál priorizar no es una decisión de calidad, sino comercial; por eso los criterios que conviene consultar deben acordarse antes de pedir y no durante el primer incidente.
Valor comercial de un plan de control
Condiciones que permitecyclic el plan de control
Un plan de control no es un documento de calidad que se sitúa junto a la negociación comercial. Es la evidencia que hace exigibles varias condiciones comerciales, y un comprador que dispone de uno negocia un acuerdo sustancialmente mejor que otro que solo tiene una muestra y un precio.
El primero es la referencia en la cláusula de aceptación. Una reclamación de calidad solo puede argumentarse si existe algo fijo con lo que comparar, y la unidad de referencia es ese elemento. Incluida en el acuerdo como norma de aceptación, convierte cada conversación futura sobre calidad en una comparación en lugar de una opinión, y elimina la dependencia del comprador respecto de la propia caracterización de los productos que hace la fábrica.
El segundo es el punto de control de cambios. Un programa que cuenta con un plan de control ya ha decidido qué atributos quedan fijados por la unidad de producción, y el acuerdo puede seguir esa decisión: un cambio en una unidad de producción después de la congelación es un cambio en la especificación, con un calendario y una consecuencia de coste definidos. Sin el plan, la congelación es una negociación que el comprador debe ganar cada vez.
El tercero es la titularidad de los registros y su periodo de conservación. Un programa que no puede rastrear un lote hasta una unidad de producción no puede resolver una reclamación procedente del mercado, y toda reclamación que no puede resolver se convierte en una compensación al precio del comprador, que es la forma más cara de comprar consistencia. Las preguntas que deben formularse son sencillas: qué registros conserva la fábrica, durante cuánto tiempo, en qué formato y si el comprador recibe una copia al finalizar la tirada.
Las compensaciones que el plan hace visibles
Una vez que existe el plan, se hacen visibles tres compensaciones, y cada una constituye una decisión y no un coste que deba absorbirse. Una lista de atributos más restrictiva reduce la carga de inspección, pero también reduce el número de atributos frente a los que el comprador podrá exigir responsabilidad a la fábrica posteriormente. Una muestra más amplia aumenta la confianza en cada lote a cambio de un coste directo por unidad. Una regla de reacción más estricta protege al cliente y las pruebas, a costa de la velocidad y del capital circulante.
El coste total de un programa de consistencia incluye el tiempo de inspección y ensayo dentro de la ventana de producción, el capital circulante inmovilizado en lotes aislados, el coste de los retrabajos y el coste de las devoluciones que un programa con un buen plan de control no tiene. Estas cuatro cifras suelen ser superiores a lo que espera el comprador, y el plan es lo que las hace visibles; esta es también la razón por la que un plan redactado correctamente tiende a amortizarse durante el primer año de un programa repetido.
Lo que debe preguntarse antes de pedir es la versión comercial de la pregunta sobre el plan de control: qué necesita la fábrica del comprador para que el plan funcione, qué obtiene el comprador a cambio y cuál de las dos partes soporta el riesgo. La lista de comprobación de consistencia de la calidad reúne los elementos en un formato que puede enviarse junto con una consulta.
Lo que publicamos sobre la calidad y lo que no publicaremos
Lo que podemos afirmar
Publicamos la especificación a nivel de configuración de cada modelo de nuestro catálogo y, para los modelos con cámara y Audio, ello incluye el nivel de resolución, la Batería y la opción de funda cuando existe, el método de Carga cuando consta en el catálogo, el tiempo de carga y la autonomía con las condiciones en las que se midió. Indicaremos qué atributos quedan fijados por la unidad de producción y cuáles están controlados por la tirada, y señalaremos cuándo no exista una especificación, en lugar de rellenar la laguna con un valor orientativo.
También trabajaremos con una unidad de referencia, elaboraremos un plan de control para una configuración concreta e indicaremos el método y el tamaño de la muestra detrás de cada atributo, porque un plan de control sin esos elementos es solo una lista de deseos.
Lo que no publicaremos
No publicamos una tasa de defectos, una tasa de retrabajo, una cifra de rendimiento ni una tasa de aprobación de la gama, y no citaremos ninguna de ellas a un comprador que no haya especificado una configuración. Todas dependen de la combinación de productos, el material entrante y la tirada, y una cifra publicada correspondería a una unidad de producción inexistente. Tampoco publicamos un número de certificado, un valor de informe de ensayo ni el alcance de la certificación de ningún modelo, porque el catálogo no incluye una fila de certificación por modelo y la página de certificación de la empresa no constituye una declaración a nivel de modelo. Un comprador que necesite ese alcance debe solicitarlo por escrito como parte del expediente de acceso al mercado, y la respuesta debe estar en el expediente antes del pedido, no después de embalar el envío.
La misma disciplina se aplica al peso y a cualquier otro dato que no hayamos publicado. Cuando un modelo no tiene un peso publicado, indicaremos que no se ha publicado y pediremos al comprador que lo solicite, en lugar de citar una cifra que no se pueda verificar.
Un programa de consistencia
Envíenos el modelo, la configuración, las cantidades por lote de producción, el mercado de destino y el lote de referencia actual, y le devolveremos un plan de control con la lista de atributos, el método y el tamaño de la muestra, los límites de aceptación y rechazo, la regla de reacción y la responsabilidad de los registros, junto con las partes de la especificación que podemos indicar y las partes que debe proporcionarnos usted. El artículo sobre los plazos de entrega y las implicaciones para la calidad explica cuándo un plan de control encaja con un calendario, y el artículo sobre la prueba de calidad del micrófono aborda en detalle un atributo.
Lecturas relacionadas
- Preguntas frecuentes sobre la consistencia de la calidad
- Resumen de la consistencia de la calidad
- Plazos de entrega e implicaciones para la calidad
- cómo probar antes de pedir
Envíenos el modelo, la configuración y las cantidades, y le devolveremos un plan de control para ese lote de producción.


